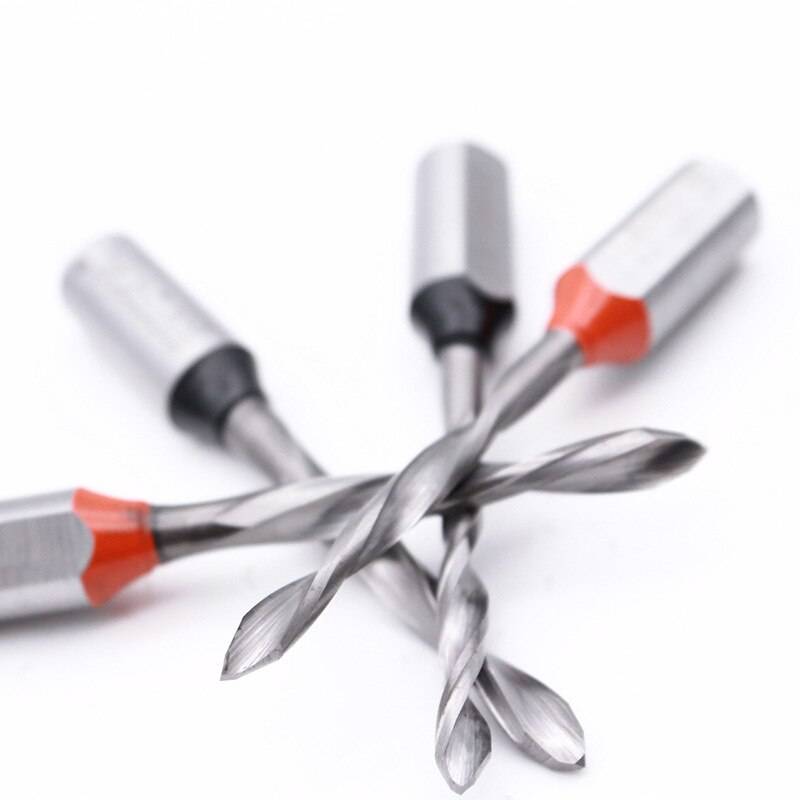
1. Выбор и требования к эксплуатации сверл для деревообработки:
1. Сверло предназначено для профессиональных деревообрабатывающих сверлильных станков. Обратите внимание на направление вращения сверла.
2. Сверло может сверлить и фрезеровать стандартные и гладкие внутренние отверстия в различных синтетических плитах и массиве древесины, но избегайте резки недревесных материалов, таких как металл, песок и гравий.
3. Старайтесь использовать сверло стандартной длины и плотно прижимайте заготовку во время работы, чтобы предотвратить получение некачественного изделия или деформацию сверла.
4. Также необходимо использовать стандартную цангу. Если она изношена или имеет конусность во внутреннем отверстии, недостаточная сила зажима приведёт к вылету сверла и вибрации, что даст несоответствующую продукцию.
5. Используйте соответствующие средства защиты при работе.
Обслуживание свёрл для деревообработки
1. При использовании сверла извлеките его из упаковочной коробки и установите в пружинную цангу шпинделя или в инструментальный магазин с автоматической сменой сверла. Сразу после использования верните его в коробку.
2. Для измерения диаметра сверла используйте бесконтактный измерительный прибор, например инструментальный микроскоп, чтобы предотвратить повреждение режущей кромки из-за контакта с механическим измерительным прибором.
3. Некоторые сверлильно-присадочные станки с ЧПУ используют установочные кольца. Некоторые сверлильно-присадочные станки с ЧПУ не используют установочные кольца. Если используется установочное кольцо, позиционирование по глубине при установке должно быть точным. Если установочное кольцо не используется, длина выпуска сверла, установленного на шпинделе, должна быть точной. Для согласованной регулировки многошпиндельные сверлильно-присадочные станки должны уделять этому особое внимание, чтобы глубина сверления каждого шпинделя была одинаковой. Если они не согласованы, ряд свёрл может просверлить стол или не просверлить плиту насквозь, что приведёт к браку.
5. Обычно для проверки износа режущей кромки сверла можно использовать стереомикроскоп 40x.
6. Всегда проверяйте соосность патрона и усилие зажима патрона. Плохая соосность приведёт к поломке сверла малого диаметра и увеличению диаметра отверстия. Плохое усилие зажима приведёт к тому, что фактическая скорость будет отличаться от заданной. Да, между патроном и сверлом происходит проскальзывание.
7. Регулярно проверяйте прижимную лапку шпинделя. Контактная поверхность лапки должна быть горизонтальной и перпендикулярной шпинделю и не должна качаться, чтобы предотвратить поломку сверла и эксцентричные отверстия при сверлении.

 English
 Español
 العربية
 Русский
 Français
 Português do Brasil
 简体中文