第 1 步:了解 MDF 并选择合适的铣刀
在开始切割任何东西之前,重要的是要了解 MDF 由什么制成 以及这对铣削意味着什么。
?什么是 MDF?
MDF 是将细木纤维用树脂和蜡压制而成的人造木质板材。它:
平滑均匀,非常适合精密切割
比胶合板更密实,但不如实木坚固
价格实惠,使其非常适合橱柜、家具与装饰面板
但问题在于:MDF 磨蚀性强,而且廉价板材可能含有这样的杂质: 树脂结块或小石子 会迅速使铣刀变钝或损坏。
❌ 应避免使用的铣刀
如果您曾问过:“我可以在 PCD 铣刀 在 MDF 上使用吗?”——严格来说是可以的,但 不推荐。PCD(聚晶金刚石)铣刀专为洁净材料设计。MDF 的不均匀性可能 崩刃或损坏 这些昂贵的刀具。
✅ 最适合 MDF 的铣刀(CNC 或手持)
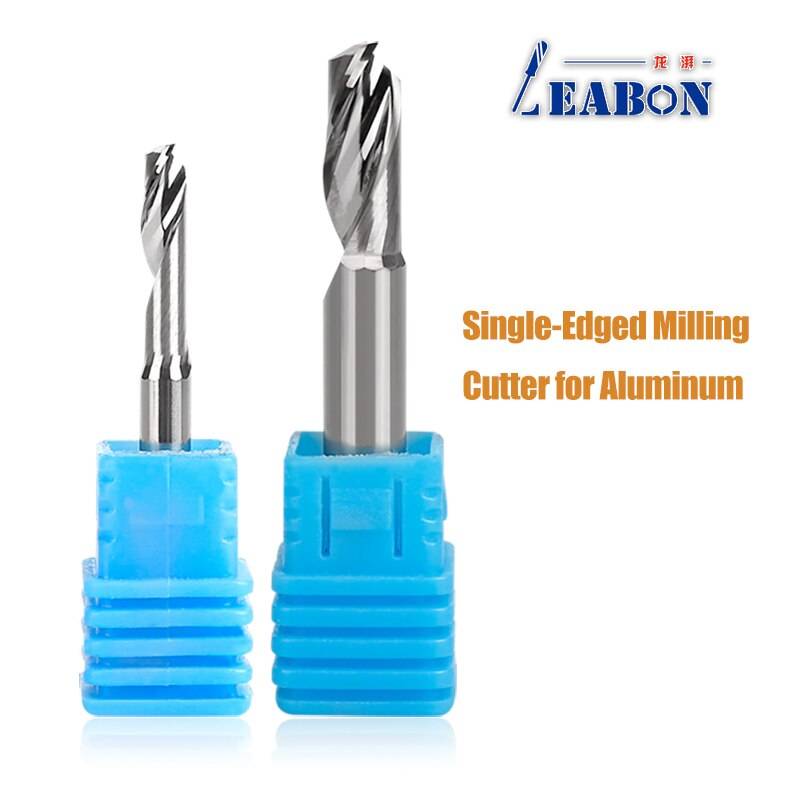
最佳选择是 整体硬质合金双刃螺旋上切刀:
为什么有效:
螺旋设计排屑高效
整体钨钢耐热
边缘光洁、刀具寿命长
铣刀与木工铣刀
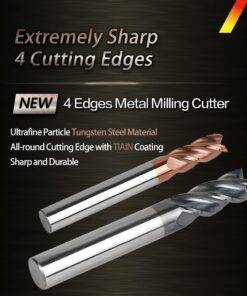
金属铣刀
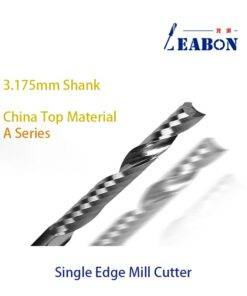
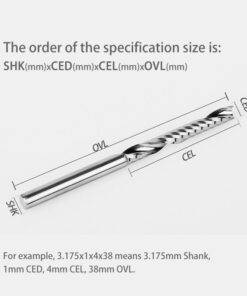
铣刀与木工铣刀
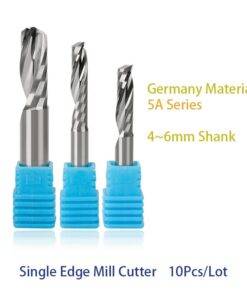
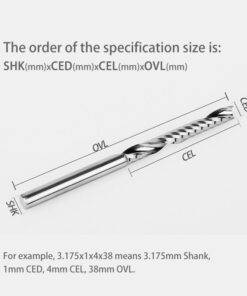
铣刀与木工铣刀
? 铣刀推荐(按 MDF 厚度):
| MDF 厚度 | Bit Model | 直径 (mm) | 切屑负荷(mm/齿) | Ideal Use |
|---|---|---|---|---|
| 1.8–1.2 cm | N2LX622 | 6 | 0.152–0.203 | 板材切割 |
| 1.0–0.7 cm | N2LX415 | 4 | 0.127–0.177 | 薄 MDF 项目 |
| <0.7 cm | N2LX3.12 | 3.175 | 0.127–0.177 | 精密细节加工 |
⚙️ 第 2 步:设定正确的进给速度、转速与每齿切屑负荷
选好合适的刀具后,下一步就是调整您的 CNC 或雕刻机参数 以获得最佳性能。
?需要了解的关键术语:
RPM(每分钟转速) ——主轴转速
Feed Rate ——即铣刀在材料上移动的速度
Chip Load ——每条刃每转去除的材料量
?如何计算切屑负荷(以及它为何重要)
每齿进给量(chip load)是铣刀每个切削刃每转去除的材料量。它是 CNC 铣削中最重要的因素之一,因为它直接影响刀具寿命、表面质量和切削效率。
公式:切屑负荷 = 进给速度 ÷(转速 × 刃数)
例如,使用 2 刃铣刀、转速 18,000 RPM、进给 9,000 mm/min 时:9,000 ÷ (18,000 × 2) = 每齿 0.25 mm
?对于 MDF,请将切屑负荷控制在 每齿 0.12mm–0.20mm.
?第 3 步:测试并优化您的参数
即使您使用了完美的刀具与正确的参数, 测试 始终必不可少。
✅ MDF 铣削的测试策略
从推荐转速开始 (通常为 18,000)
缓慢提高进给速度 每次 1 m/min
检查是否有:
边缘粗糙 → 降低进给速度或提高转速
烧焦痕迹 → 提高进给速度或略微降低转速
材料被掀起 → 改进压紧方式
您的目标: 最大化切屑尺寸 同时保持边缘光洁与刀具低磨损。
常见问题与解决方法
| 问题 | 原因 | 解决方法 |
|---|---|---|
| 边缘粗糙 | 进给过快、刀具变钝 | 放慢进给,使用更锋利的刀具 |
| 烧焦痕迹 | 刀具摩擦、切屑负荷不当 | 提高进给速度或降低转速 |
| 刀具断裂 | 切屑负荷或材料选择错误 | 重新计算参数,检查 MDF 类型 |
| 压紧不足 | 真空吸力或夹具力度不足 | 使用更强的吸力或夹具 |

 English
 Español
 العربية
 Русский
 Français
 Português do Brasil
 简体中文