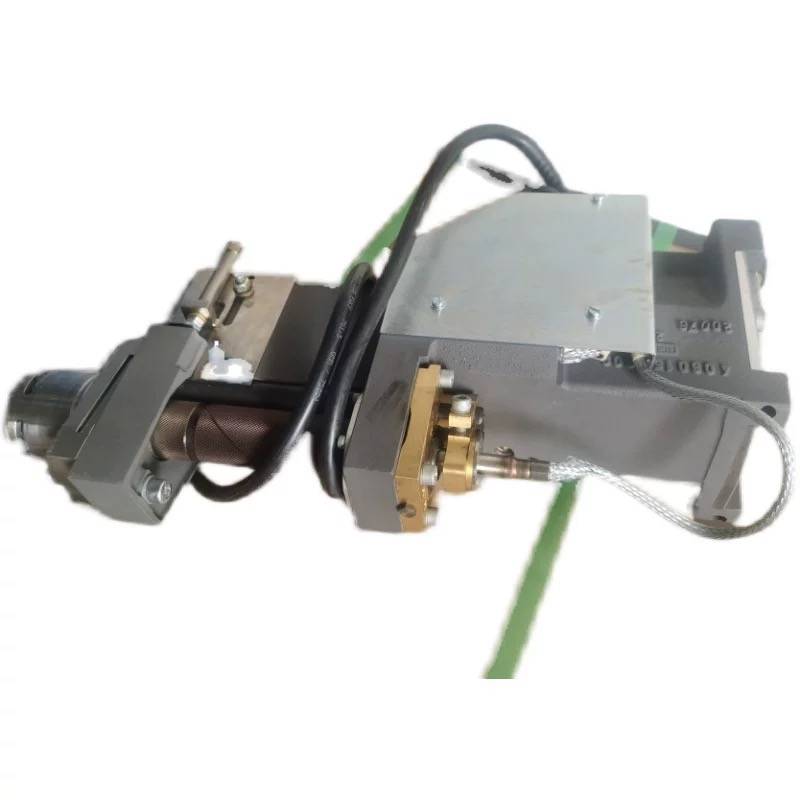
了解 Homag 胶锅
胶锅的作用是什么?
将胶粒加热至约 180°C。
将熔化的胶输送到涂胶辊。
确保胶层均匀,实现一致的封边效果。
? 配图建议:Homag 胶锅特写照片。
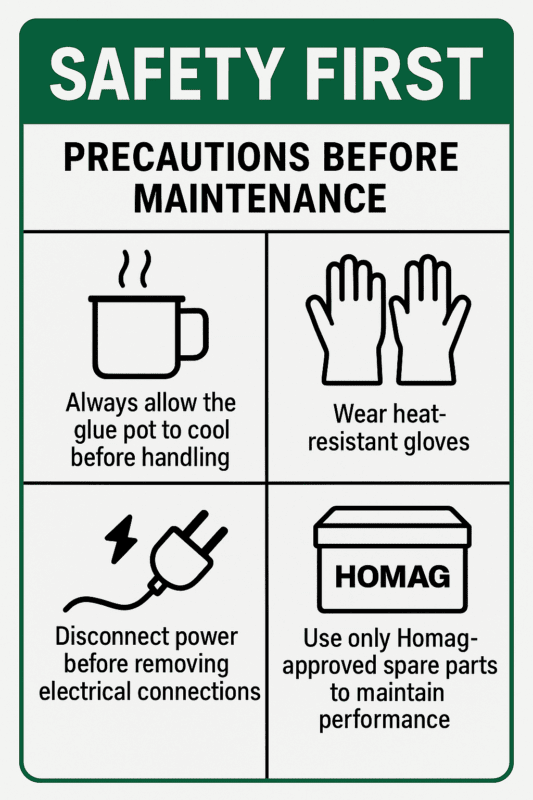
安全第一:保养前的注意事项
操作前务必让胶锅冷却。
佩戴耐热手套。
拆除电气连接前请先断开电源。
仅使用 Homag-approved spare parts 以保持性能。
拆卸胶锅
1.将胶锅加热至约 180°C,然后关闭加热。
2.关闭涂胶辊。
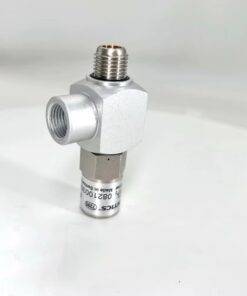
3.小心拆下 胶位传感器。(避免强行拆卸——它常因残胶而粘死。)
4.拧松把手螺丝,提起上部胶箱。
5.清理螺丝孔内的残胶。
6.用 6mm 内六角扳手拆下固定螺丝。
7.取下防护罩,拔下电源线。
8.用 U 形把手将胶锅提出。
拆卸涂胶辊
胶辊是系统中受力最大的部件。高速旋转和极端温度会导致轴承、密封件和轴磨损。
涂胶辊拆卸步骤
保持胶锅在 160°C 的状态下拆卸。
拧下 4 颗 M6*30 内六角螺丝 (位于辊座处)。
打开胶门。
从下方抽出涂胶辊。
取出加热管(⚠ 请勿喷涂 WD-40 于高温部件上)。
拧下并取出铜部件。
冷却后,将涂胶辊在除胶剂中浸泡约一周。
清除软化的残胶。
拆解锁紧螺母、垫圈、挡圈与油封。
压出辊座并取出轴承。
彻底清洁所有零件。
安装涂胶辊
检查主轴是否损坏。
清洁主轴与铜套。
更换 O 型圈。
手动安装方形套。
装入两个 6005 轴承(为便于润滑拆除一侧铁封)。
拧紧开槽螺母,确保涂胶辊转动顺畅。
不要过度拧紧止动垫圈。
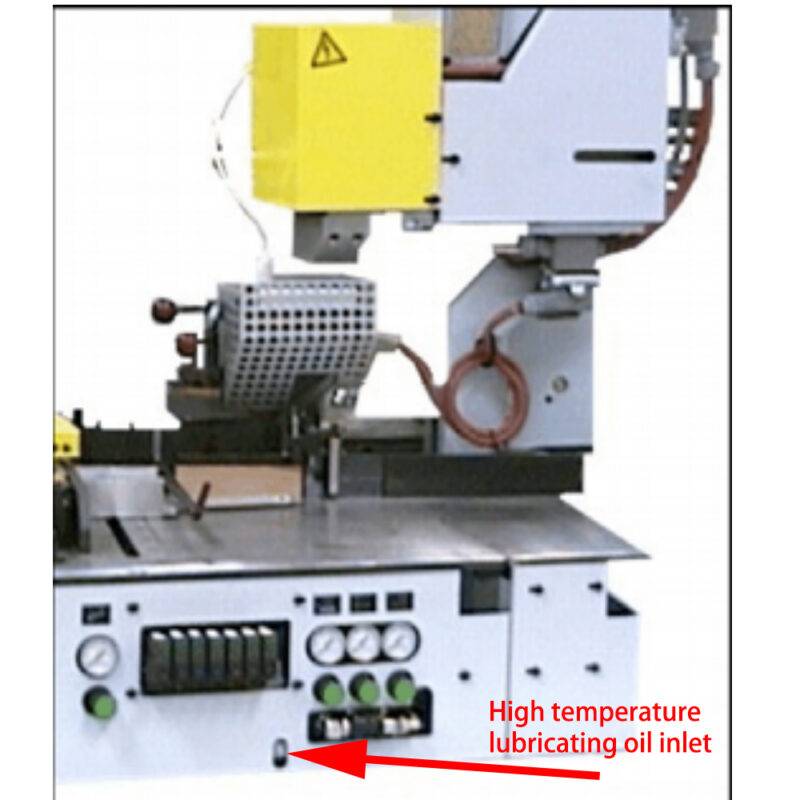
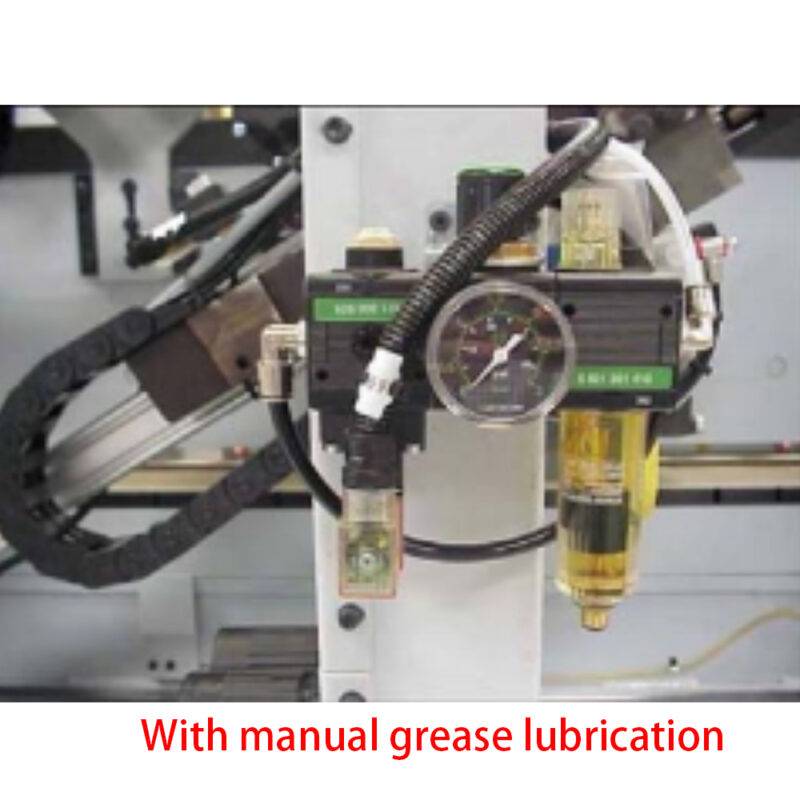
向油孔注入高温润滑脂。
安装铜部件
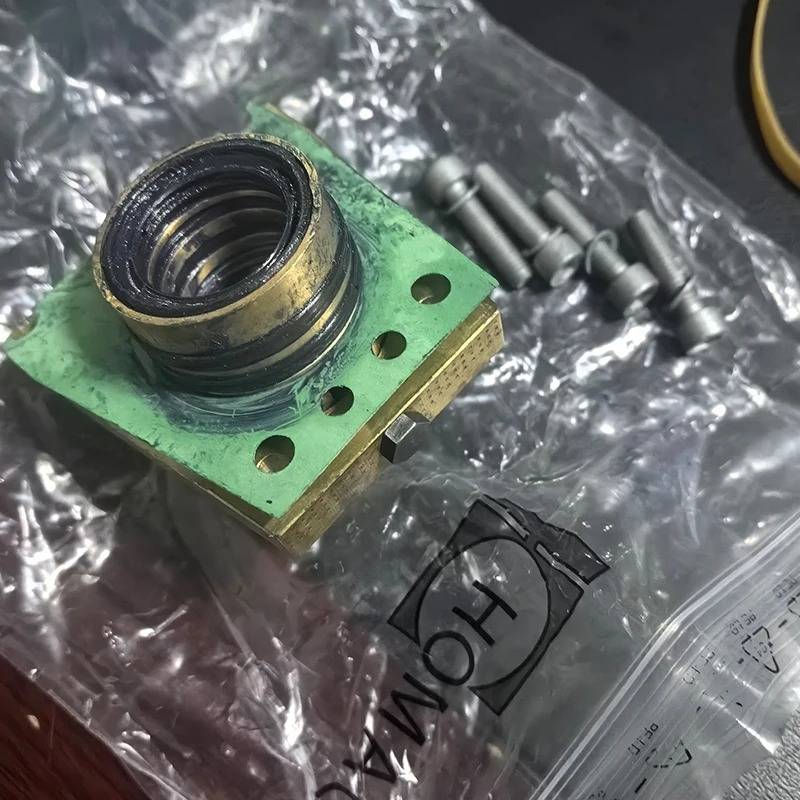
正确安装铜套与密封件。
更换任何严重磨损的零件。
确保密封圈朝向正确。
将铜套置于加热管底部。
涂胶辊的定期保养
每天启动涂胶辊,防止积胶。
保持 0.1mm 的间隙 (涂胶辊与工件之间)。
检查胶位探头与电缆。
加注 高温润滑脂 并定期进行。
清除溢出的热熔胶。
监测涂胶辊温度。
检查气锁与涂胶辊的浮动量。
Homag 胶锅与涂胶辊备件清单
4012020053 O 型密封圈
4012060245 方形圈
4012010589 平垫密封
4012010608 密封圈
4012010408 密封转子
6005-2ZR-C3 轴承
3006040720 胶门
3008085270 铜套
胶锅常见问题排查
胶锅过热
检查温控传感器。
确保胶位传感器未被堵塞。
涂胶辊转动不顺畅
可能是轴承磨损 → 更换为 6005-2ZR-C3。
涂胶不均
涂胶辊间隙不当 → 调整至 0.1mm。
涂胶辊上有残胶 → 立即清洁。
溢胶过多
胶锅加胶过满。
检查胶门密封。
预防性保养建议
仅使用 高品质热熔胶.
在正确温度范围内运行机器(160–180°C)。
避免将胶留在锅内过夜(固化胶会损坏零件)。
计划 每月检查 密封件与轴承。
? 配图建议:Homag 封边机旁放置合规热熔胶。
替代文本: 适用于 Homag 封边机胶锅的高品质热熔胶。
常见问答(面向 Google 相关搜索)
问 1:Homag 胶锅应该多久清洁一次?
?每次换胶时清洁,每月深度清洁一次。
问 2:可以用第三方备件替代 Homag 原厂件吗?
?对于密封件和 O 型圈,第三方件可以使用,但像胶辊这类关键部件应始终选用原厂件。
问 3:胶锅的理想温度是多少?
?160–180°C,视胶粘剂类型而定。
问 4:为什么涂胶辊涂胶量不足?
?可能是轴承磨损或间隙不当。清洁涂胶辊并检查对齐。
问 5:如何延长 Homag 胶锅的寿命?
?定期清洁、适当润滑,并及时更换磨损的密封件/轴承。
结语
保养……的胶锅与涂胶辊 Homag edgebander 并非可选项——它决定的是 光滑、专业的封边 和高昂的停机损失。通过正确的维护步骤、合适的备件和定期检查,您的机器可多年保持可靠运行。
如果您的胶锅磨损过度或无法修复,可考虑更换新件,或使用 Homag glue pot repair kit.
? 提示: Leabon 在全球供应 Homag 胶锅、胶辊和备件——助您保持生产顺畅。

 English
 Español
 العربية
 Русский
 Français
 Português do Brasil
 简体中文