¿Qué es la compensación del radio de la fresa?
La compensación del radio de la fresa permite a la máquina CNC ajustar la trayectoria de la herramienta en función del radio físico de la fresa. Sin este ajuste, la máquina seguiría la línea central de la trayectoria programada, lo que provocaría piezas de dimensiones inferiores o superiores.
En código G, la compensación de radio se gestiona con:
G41: Compensación del lado izquierdo (la herramienta permanece a la izquierda de la trayectoria programada)
G42: Compensación derecha (la herramienta permanece a la derecha)
? Piénselo así: no solo está cortando a lo largo de una línea — está teniendo en cuenta el espacio físico que ocupa su herramienta.
Por qué G41/G42 son cruciales para las fresas de radio
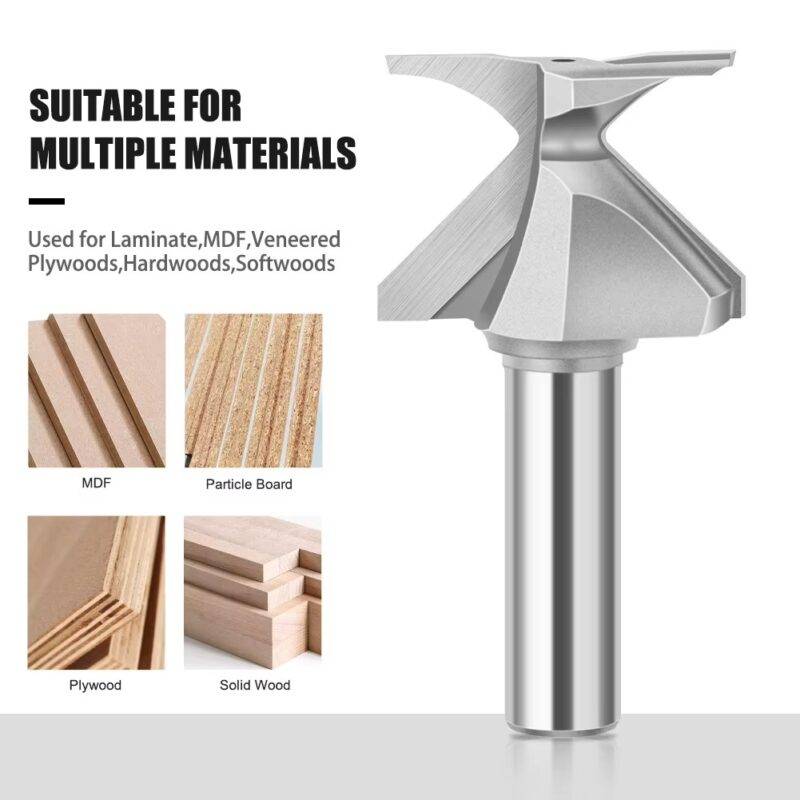
Fresas de radio CNC a menudo presentan un perfil ancho o curvo, especialmente cuando se utilizan para operaciones de plegado en arco o conformado sobre MDF, contrachapado y tableros laminados. Como el filo de corte no es recto, la compensación precisa se vuelve aún más crítica que con fresas de mango planas.
Sin la compensación adecuada:
❌ Es posible que sus arcos no sigan la curvatura del diseño
❌ Los perfiles interior y exterior pueden variar de tamaño
❌ Puede cortar de más o de menos: desperdiciando material o arruinando la pieza
Cómo implementar G41/G42 en su programa
Paso a paso:
Definir el desplazamiento de la fresa en su tabla de herramientas (p. ej., D01 = radio de 5 mm)
Llame al offset antes de comenzar el movimiento de corte:
Asegure un movimiento de entrada: La compensación solo se activa después de un movimiento (normalmente lineal o de arco)
Use G40 para cancelar la compensación una vez completada la trayectoria
Ejemplo:
Consejos para la compensación del radio de la fresa
✅ Comience con un corte de prueba en madera de desecho
✅ Compruebe siempre el radio de su herramienta está configurado correctamente en la tabla de compensación
✅ Utilice trayectorias de entrada y salida suaves para evitar transiciones bruscas
✅ Evite usar la compensación en esquinas cerradas — utilice arcos siempre que sea posible
✅ Verifique dos veces el lado (izquierda/derecha) según la rotación de la herramienta y la dirección de la trayectoria
Problemas comunes y solución de problemas
| Problema | Causa posible | Fix |
|---|---|---|
| Bordes sobreexcedidos | G42 usado en lugar de G41 | Cambiar código |
| Sin efecto de compensación | Falta movimiento de entrada | Añada G01 o G03 antes del corte |
| Desplazamiento de trayectoria incorrecto | Radio no definido (falta el código D) | Definir el valor D |
| Esquinas dañadas | Sin transición de arco | Añada radio (R) a las esquinas |
Consideraciones finales
Cuando se combina con Fresas de radio CNC, aplicación adecuada de Compensación de radio G41/G42 permite la producción de cantos curvos de alta precisión, perfecta para puertas de armario, tableros decorativos y diseños de madera curvada. Comprender cómo funciona la compensación del radio de la fresa —y cómo utilizarla— puede ahorrarle horas de retrabajo y ofrecer acabados de primer nivel en cada trabajo.

 English
 Español
 العربية
 Русский
 Français
 Português do Brasil
 简体中文