什么是刀具半径补偿?
刀具半径补偿让 CNC 机床根据刀具的实际半径调整刀路。若没有这一调整,机床将沿编程路径的中心线运行,导致…… 零件尺寸偏小或偏大.
在 G 代码中,半径补偿通过以下指令实现:
G41:左侧补偿(刀具保持在编程路径左侧)
G42:右侧补偿(刀具保持在右侧)
?这样理解:您不只是沿一条线切削——而是要考虑到刀具占据的物理空间。
为什么 G41/G42 对圆弧刀至关重要
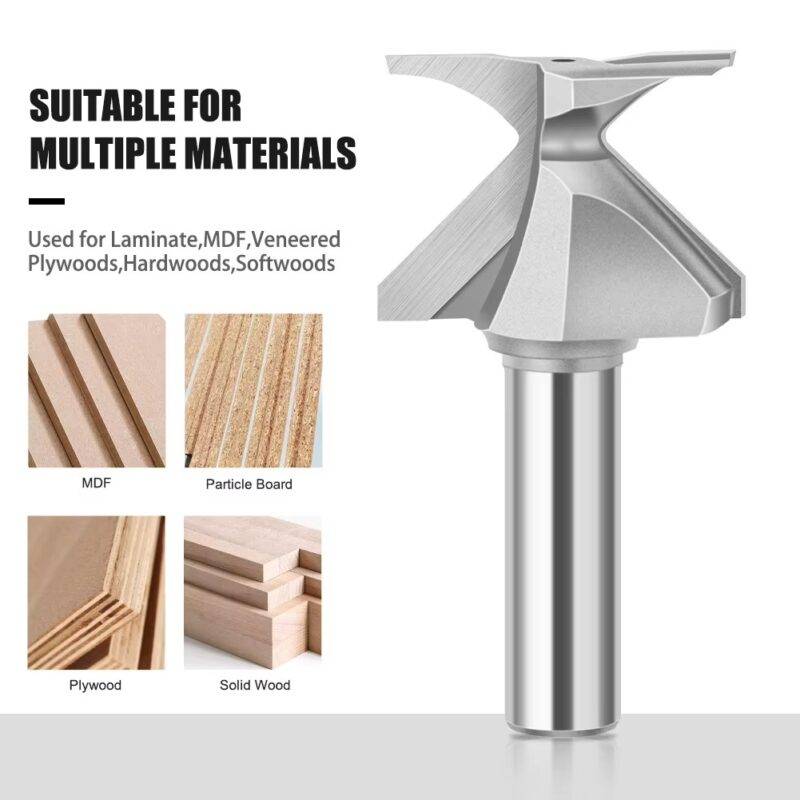
CNC 圆弧刀 通常具有宽大或弯曲的型线,尤其是在用于以下材料的圆弧折弯或成型加工时 MDF、胶合板与饰面板。由于切削刃不是直线, 精确补偿就更加关键 比平底立铣刀更明显。
若补偿设置不当:
❌ 圆弧可能无法贴合设计曲率
❌ 内外轮廓尺寸可能出现偏差
❌ 可能过切或欠切——浪费材料或损坏工件
如何在程序中应用 G41/G42
分步操作:
定义刀具偏置 在刀具表中(例如 D01 = 5mm 半径)
调用偏置 在开始切削移动之前:
确保有切入移动:补偿仅在发生移动后激活(通常为直线或圆弧)
Use G40 在路径完成后取消补偿
示例:
圆弧刀补偿技巧
✅ 先做试切 在废木料上
✅ 务必核对刀具半径 在偏置表中设置正确
✅ 使用平滑的切入与切出路径 以避免生硬的过渡
✅ 避免在尖角处使用补偿 ——尽可能使用圆弧
✅ 仔细核对方向 (左/右)应根据刀具旋向与路径方向确定
常见问题与排查
| 问题 | Possible Cause | Fix |
|---|---|---|
| 边缘过切 | 误用 G42 代替 G41 | 更换指令 |
| 补偿未生效 | 缺少切入移动 | 切削前加 G01 或 G03 |
| 路径偏置错误 | 半径未定义(缺少 D 代码) | 定义 D 值 |
| 转角过切凹陷 | 缺少圆弧过渡 | 转角加半径(R) |
Final Thoughts
当与 CNC 圆弧刀配合使用时,正确应用 G41/G42 半径补偿 可实现高精度的弧形边缘加工,非常适合橱柜门、装饰板与弯曲木设计。理解刀具半径补偿的原理与用法,能为您省下数小时返工,并在每项作业中呈现顶级表面质量。

 English
 Español
 العربية
 Русский
 Français
 Português do Brasil
 简体中文