Question
Je souhaite usiner des surfaces internes de rayon de congé propres et lisses.
Lors de l'usinage de très petits rayons de congé à l'intérieur de cavités profondes, l'outil de coupe subit de fortes vibrations de broutement. Quelles opérations puis-je adopter pour obtenir une finition de congé interne impeccable ?
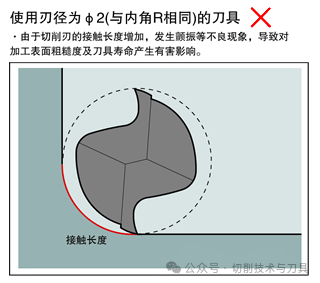
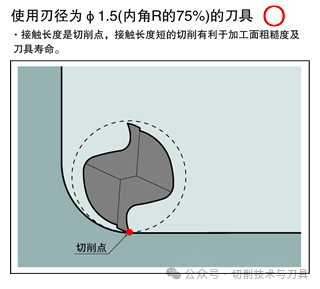
Point clé : Sélection appropriée du diamètre de coupe
Si vous utilisez une fraise en bout plate avec un rayon identique pour l'usinage des congés internes, la longueur de contact des arêtes de coupe augmentera considérablement, entraînant du broutement et d'autres défauts d'usinage.
Il est recommandé d'adopter des fraises en bout à plat dont le diamètre de coupe est égal à 70 %–80 % de 2R pour une coupe stable.
Exemple : usinage de finition pour congé interne R1
Sélectionnez un diamètre de fraise en bout compris entre 70% et 80% de R1×2 pour un finissage précis et lisse.
Autres solutions efficaces
Augmenter la vitesse de coupe tout en réduisant la vitesse d'avance, choisir des porte-outils à haute rigidité et minimiser la longueur de porte-à-faux de l'outil sont autant de mesures efficaces pour réduire les vibrations et améliorer la qualité de surface des congés.

 English
 Español
 العربية
 Русский
 Français
 Português do Brasil
 简体中文