问题
我希望加工出洁净、光滑的内圆角表面。
在深腔内部加工微小圆角半径时,刀具会产生严重的振颤。我可以采取哪些操作来获得完美的内圆角表面?
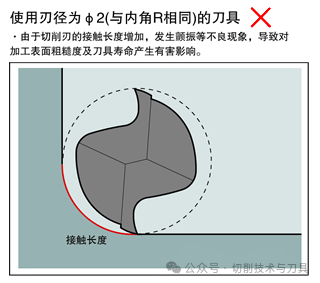
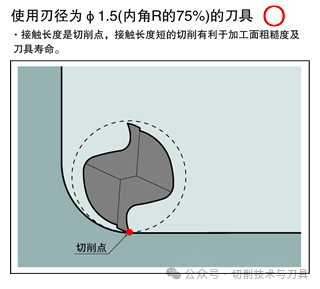
要点:正确选择切削刃直径
如果在内部圆角加工中使用相同半径尺寸的平底立铣刀,切削刃的接触长度将显著增加,导致颤振及其他加工缺陷。
建议采用刃径等于 2R 的 70%–80% 的平底立铣刀,以实现稳定切削。
示例:内 R1 圆角的精加工
选择直径为 R1×2 的 70% 至 80% 的立铣刀,以实现精确光滑的精加工。
其他有效方案
提高切削速度同时降低进给速度、选用高刚性刀柄、并尽量缩短刀具悬伸长度,都是减少振动、提升圆角表面质量的有效措施。

 English
 Español
 العربية
 Русский
 Français
 Português do Brasil
 简体中文