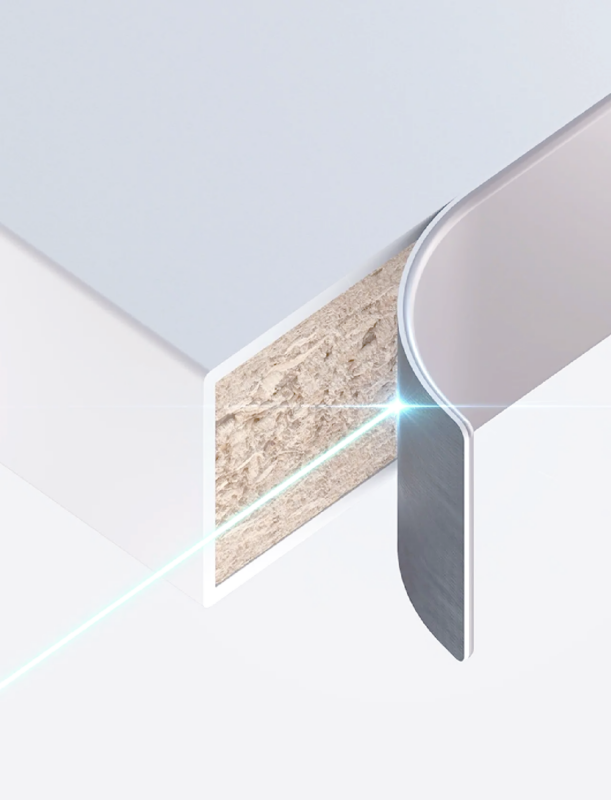
Las líneas de pegamento desiguales, el desprendimiento de la melamina, los acabados con bordes ásperos, los defectos de arañazos y las interrupciones de la producción inesperadas son los problemas de calidad y productividad más comunes en la producción de bordeado industrial de madera. La mayoría de los propietarios de fábricas de muebles y operadores de talleres atribuyen erróneamente estos defectos a marcas de cortadores de borde de baja calidad. Sin embargo, la experiencia real en la fabricación de madera demuestra plenamente que la mala […] una mala calidad de encolado de cantos proviene principalmente de una selección incorrecta de la fresa para encoladora de cantos y de un emparejamiento inadecuado de las herramientas, más que a diferencias de marca. La coincidencia precisa de herramientas de precisión es la clave fundamental para obtener resultados de encolado de cantos estables, de alta precisión y consistentes a largo plazo en la producción en serie de tableros para muebles.
Cuatro errores operativos de fábrica críticos pero fácilmente pasados por alto destruyen continuamente la precisión del canto, dañan la estética de los tableros acabados y acortan enormemente la vida útil de las fresas de premecanizado PCD industriales y las cuchillas de recorte TCT. Estos cuatro errores típicos de emparejamiento de herramientas incluyen sobrecargar los husillos de la encoladora de cantos con herramientas de corte sobredimensionadas, la sustitución cruzada incorrecta de cuchillas de diferentes funciones, la tolerancia no coincidente entre la herramienta y el diámetro interior del husillo, y un grado de equilibrio dinámico de la herramienta insuficiente. Cada error operativo provoca defectos de encolado de cantos medibles, incluidos espacios en la línea de cola superiores a 0,1 mm, desconchado de la superficie de melamina
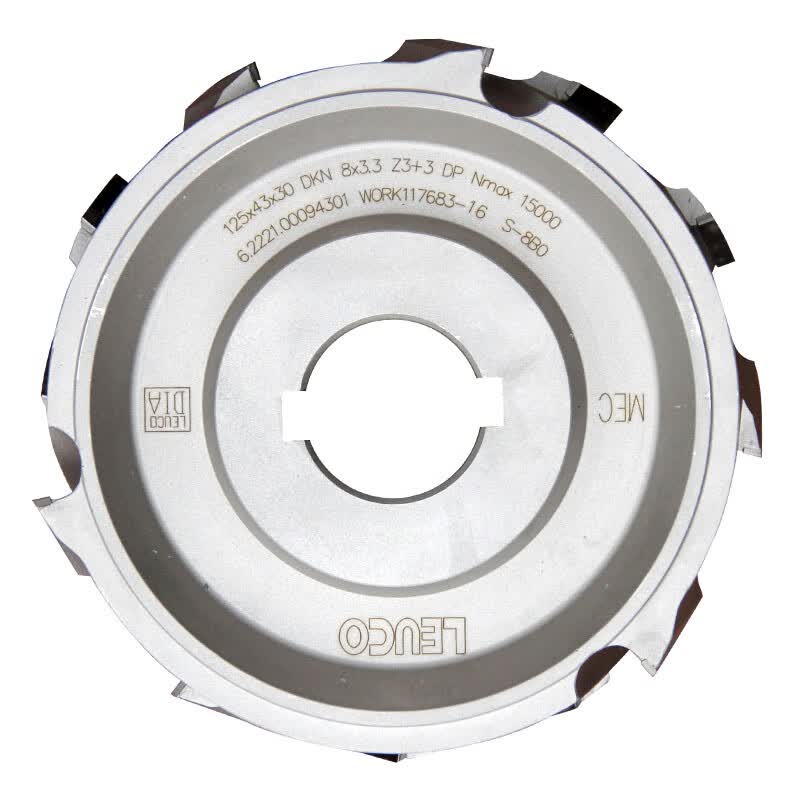
1. Fresas de premecanizado sobredimensionadas (carga excesiva del husillo)
Un error muy extendido en las fábricas de carpintería es que «las fresas más grandes funcionan mejor». Muchos operarios de taller instalan a ciegas fresas de premecanizado PCD de tamaño excesivo para buscar una mayor eficiencia de corte, lo que se ha convertido en uno de los errores de emparejamiento de herramientas más frecuentes y perjudiciales para las encoladoras de cantos automáticas en la producción de muebles moderna.
Un caso real de producción demuestra claramente las graves consecuencias de este error. Un taller de carpintería sustituyó las fresas de premecanizado estándar de 100mm especificadas de fábrica por fresas de premecanizado PCD de 125mm. Tras la actualización, el consumo de corriente del husillo pasó de 4,2A a 6,8A, la temperatura del rodamiento del husillo alcanzó un máximo de 71°C y el variador de frecuencia de la máquina disparó disparos por sobrecarga cada 40 minutos, provocando frecuentes paradas no planificadas e interrumpiendo la producción en serie.
Los diámetros de fresa mayores generan una mayor velocidad periférica y una mayor resistencia al corte durante el funcionamiento a alta velocidad. Aunque un husillo de encoladora de 5,5 kW cumpla los estándares de parámetros sobre el papel, el funcionamiento continuo con alta carga elimina el margen térmico, lo que provoca el sobrecalentamiento del husillo, el desgaste prematuro de los rodamientos, una precisión de corte inestable y fallos frecuentes del equipo. La regla de oro para el emparejamiento de la fresa de premecanizado es sencilla: iguale siempre el diámetro de la fresa estrictamente según el manual de la encoladora de cantos, nunca actualice a ciegas a herramientas sobredimensionadas para evitar la sobrecarga del husillo y resultados deficientes en el encolado de cantos.
2. Sustitución de las fresas de premecanizado por fresas de recorte de cantos ordinarias
Para reducir los costes operativos, muchas líneas de producción de carpintería centradas en el presupuesto prescinden por completo de la estación independiente de premecanizado o reutilizan fresas de recorte de cantos TCT estándar para realizar tareas profesionales de premecanizado. Esta sustitución inadecuada de la fresa es la causa principal de las líneas de cola borrosas, irregulares e inconsistentes en los tableros acabados de melamina y madera, lo que afecta gravemente a la calidad del canto del mueble.
Las fresas de premecanizado PCD profesionales mantienen de forma constante un radio de filo preciso de 5 micras y ofrecen una larga vida útil de más de 80.000 metros de corte continuo. En cambio, las fresas de recorte TCT de carburo ordinarias no pueden conservar una precisión de filo ultrafina durante la producción en serie a largo plazo. Tras procesar tan solo 200 tableros, el filo de la fresa se desgasta rápidamente y produce micro rebabas, lo que da lugar a líneas de cola irregulares y difusas que arruinan por completo la uniformidad del encolado de cantos y la estética del producto acabado.
Esta estrategia de ahorro de costes a corto plazo provoca graves pérdidas de producción a largo plazo. Los meros 180 $ ahorrados al utilizar fresas sustitutas más baratas pueden provocar hasta 2.400 $ en pérdidas por retrabajos y desperdicios dentro de un solo turno de trabajo, reduciendo drásticamente el rendimiento de producción y la eficiencia general del taller.
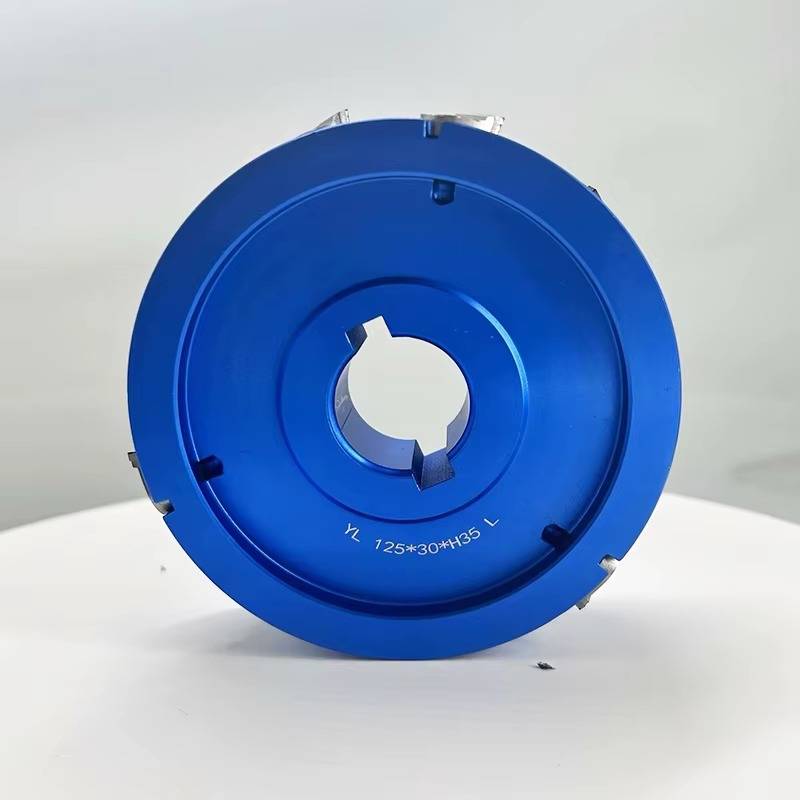
Fresa de premecanizado de diamante con plaquitas intercambiables
3. Ignorar la coincidencia de tolerancias entre el husillo y el barrenado de la fresa
La coincidencia de tolerancias del barrenado entre el husillo de la encoladora de cantos y la fresa es un detalle minúsculo pero decisivo que la mayoría de las fábricas de carpintería pasa por alto, aunque determina directamente la planitud del encolado de cantos, la suavidad de la superficie y la precisión general del tablero. Muchos operarios asumen que las pequeñas desviaciones de tolerancia son insignificantes, pero el funcionamiento del husillo a alta velocidad amplificará estas pequeñas holguras hasta convertirlas en defectos visuales evidentes en el canto que afectan a la calidad del producto.
Un ejemplo típico es la falta de coincidencia habitual entre un barrenado de fresa H7 (30mm +0,021/0) y un husillo de precisión H6 (+0,013/0). La holgura adicional de 8 micras parece insignificante, pero al hacer girar una fresa de 125mm a 12.000 RPM, genera una excentricidad de la fresa de 0,03–0,05mm. Esta sutil excentricidad deja marcas de ondulación uniformes en los cantos de los tableros, claramente visibles bajo luz rasante, y compromete gravemente la calidad de acabado del mueble.
Para eliminar dichos defectos en los cantos y garantizar un encolado de cantos de alta precisión, las fábricas deben seleccionar las especificaciones del diámetro interior de la fresa estrictamente según los grados de precisión del husillo y seguir las normas oficiales de ajuste ISO para un emparejamiento preciso y sin errores de las herramientas de encolado de cantos.
4. Uso de fresas con grado de equilibrio no conforme para operación a alta velocidad
El grado de equilibrado de la herramienta es un factor fundamental que influye en la planitud de la línea de cola y la uniformidad del canto, especialmente en las encoladoras de cantos de alta velocidad modernas equipadas con husillos de alta precisión HSD premium. Un error habitual en el sector es utilizar fresas equilibradas según la norma ISO 1940 G6.3 estándar para el recorte a alta velocidad, lo que no cumple los requisitos de producción industrial de encolado de cantos de precisión.
Para todas las fresas de recorte de cantos que funcionan a velocidades superiores a 15.000 RPM, ISO G2.5 es el grado de equilibrio mínimo aceptable, mientras que G1.0 ofrece una precisión y estabilidad óptimas. Las fresas mal equilibradas generan una vibración persistente de alta frecuencia durante el funcionamiento a alta velocidad. Esta vibración se transmite directamente a los cantos de los tableros, creando líneas de cola onduladas e irregulares, uno de los problemas de calidad ocultos más subestimados en la producción industrial de encolado de cantos.

 English
 Español
 العربية
 Русский
 Français
 Português do Brasil
 简体中文