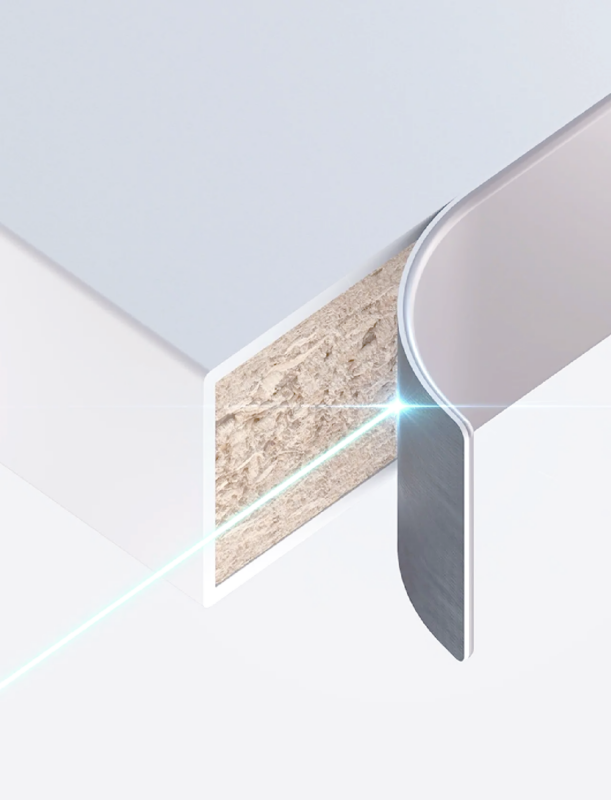
Неровные линии клея, выбивание меламина, грубые края, дефекты от заусений и частые непредвиденные остановки оборудования — это наиболее распространенные проблемы качества и производительности в производстве кромки для деревообработки в промышленности. Большинство владельцев мебельных фабрик и операторов мастерских ошибочно приписывают эти дефекты кромки брендам резаков для кромки низкого качества. Однако реальный опыт производства древесины полностью подтверждает, что низкое […] плохое качество облицовывания кромки в основном связано с неправильным выбором фрезы для кромкооблицовочного станка и неправильным подбором инструмента, а не различиями брендов. Точный подбор прецизионного инструмента — ключевая основа стабильного, высокоточного и долговременно согласованного результата облицовывания кромки при массовом производстве мебельных панелей.
Четыре критически важные, но легко упускаемые из виду ошибки в работе производства постоянно разрушают точность кромки, портят внешний вид готовых панелей и значительно сокращают срок службы промышленных фрез предварительного фрезерования PCD и ножей для торцевания TCT. Эти четыре типичные ошибки подбора инструмента включают перегрузку шпинделей кромкооблицовочного станка слишком крупным режущим инструментом, неправильную перекрёстную замену фрез с разными функциями, несоответствие допуска инструмента и отверстия шпинделя, а также недостаточный класс динамической балансировки инструмента. Каждая ошибка в работе приводит к измеримым дефектам облицовывания кромки, включая зазоры клеевой линии шириной более 0,1 мм, сколы меламинового покрытия
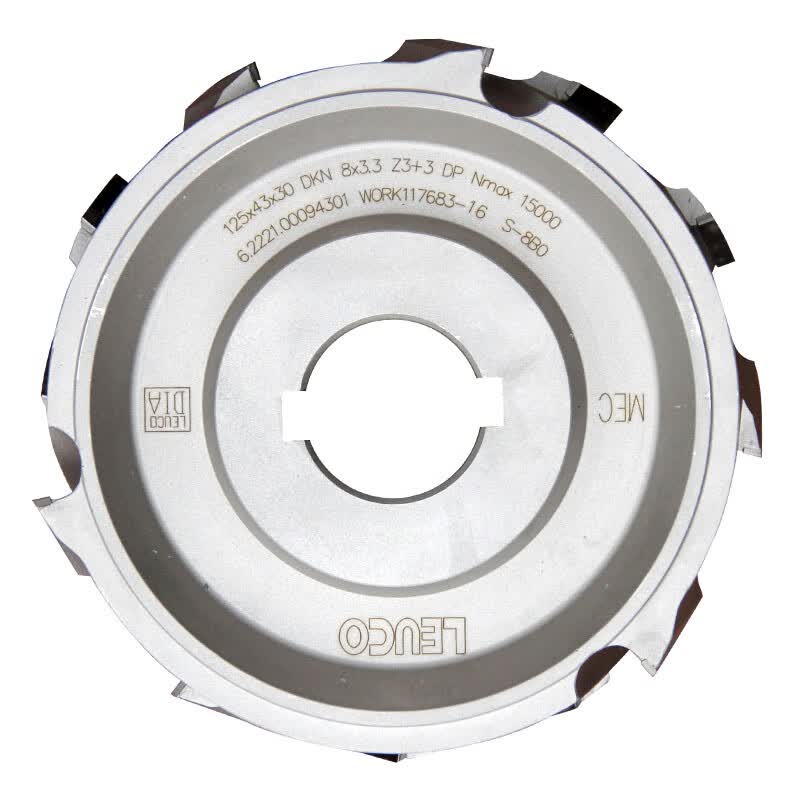
1. Избыточный размер режущих инструментов перед фрезерованием (избыточная нагрузка на шпиндел)
Широко распространённое заблуждение на деревообрабатывающих фабриках — что «чем больше фреза, тем лучше она работает». Многие операторы цехов вслепую устанавливают фрезы предварительного фрезерования PCD увеличенного размера, стремясь к более высокой скорости резания, что стало одной из самых частых и вредных ошибок подбора инструмента для автоматических кромкооблицовочных станков в современном мебельном производстве.
Реальный производственный случай наглядно демонстрирует серьёзные последствия этой ошибки. Деревообрабатывающий цех заменил стандартные предварительные фрезы диаметром 100 мм, указанные заводом-изготовителем, на предварительные фрезы PCD диаметром 125 мм. После модернизации ток шпинделя вырос с 4,2 А до 6,8 А, температура подшипника шпинделя достигла пикового значения 71 °C, а преобразователь частоты станка каждые 40 минут срабатывал по перегрузке, что приводило к частым незапланированным простоям и прерыванию серийного производства.
Большие диаметры фрез создают более высокую окружную скорость и большее сопротивление резанию при высокоскоростной работе. Даже если шпиндель кромкооблицовочного станка мощностью 5,5 кВт соответствует параметрам на бумаге, непрерывная работа под высокой нагрузкой исчерпывает тепловой запас, что приводит к перегреву шпинделя, преждевременному износу подшипников, нестабильной точности резания и частым отказам оборудования. Золотое правило подбора фрезы предварительного фрезерования простое: всегда подбирайте диаметр фрезы строго по руководству кромкооблицовочного станка, никогда не переходите вслепую на инструмент завышенного размера чтобы избежать перегрузки шпинделя и плохих результатов облицовывания кромки.
2. Замена фрез предварительного фрезерования на обычные ножи для торцевания кромки
Чтобы снизить эксплуатационные расходы, многие ориентированные на бюджет деревообрабатывающие производства полностью отказываются от независимой станции предварительного фрезерования или используют стандартные подрезные фрезы TCT для выполнения профессиональных задач предварительного фрезерования. Такая неправильная замена фрезы является основной причиной нечётких, неровных и неоднородных клеевых швов на меламиновых и деревянных готовых панелях, что серьёзно влияет на качество кромки мебели.
Профессиональные фрезы предварительного фрезерования PCD стабильно сохраняют точный радиус кромки 5 микрон и обеспечивают длительный срок службы — более 80 000 погонных метров непрерывного резания. В отличие от них, обычные твердосплавные фрезы для торцевания TCT не способны долго сохранять сверхтонкую точность кромки при крупносерийном производстве. Уже после обработки 200 панелей кромка фрезы быстро изнашивается и образует микрозасенцы, что приводит к неровным, размытым клеевым швам, полностью нарушающим равномерность облицовывания кромки и эстетику готового изделия.
Эта стратегия краткосрочной экономии приводит к серьёзным долгосрочным производственным потерям. Всего лишь 180 долларов, сэкономленных за счёт использования более дешёвых фрез-заменителей, могут обернуться потерями до 2400 долларов на переделку и отходы в течение одной рабочей смены, резко снижая выход продукции и общую эффективность цеха.
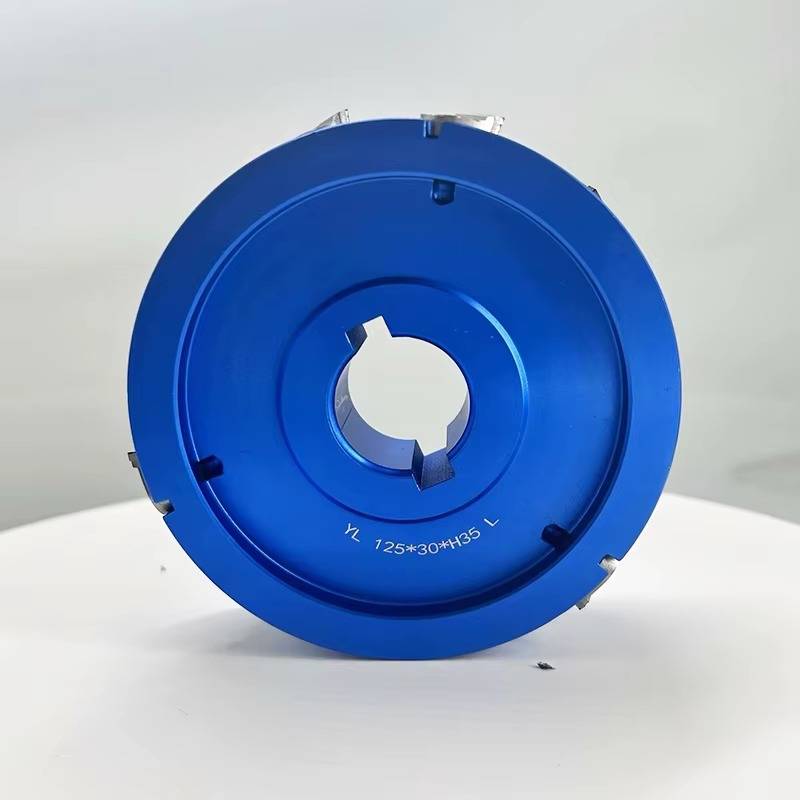
Сменная алмазная фреза предварительного фрезерования
3. Игнорирование соответствия допусков шпинделя и отверстия фрезы
Соответствие допусков отверстия между шпинделем кромкооблицовочного станка и фрезой — это крошечная, но решающая деталь, которую упускают из виду большинство деревообрабатывающих заводов, хотя она напрямую определяет плоскостность облицовки кромки, гладкость поверхности и общую точность панели. Многие операторы считают незначительные отклонения допусков пренебрежимо малыми, но работа шпинделя на высокой скорости превратит эти небольшие зазоры в очевидные визуальные дефекты кромки, влияющие на качество продукции.
Типичный пример — частое несоответствие между отверстием фрезы H7 (30 мм +0,021/0) и прецизионным шпинделем H6 (+0,013/0). Дополнительный зазор в 8 микрон кажется незначительным, но при работе фрезы диаметром 125 мм на 12 000 об/мин он создаёт биение фрезы 0,03–0,05 мм. Это незаметное биение оставляет равномерные следы в виде чешуек на кромках панелей, хорошо заметные при боковом освещении, и серьёзно ухудшает внешний вид готовой мебели.
Чтобы устранить такие дефекты кромки и обеспечить высокоточное облицовывание кромки, заводы должны строго выбирать посадочные размеры фрезы исходя из классов точности шпинделя и соблюдать официальные стандарты посадки ISO для точного, безошибочного подбора инструмента для кромкооблицовки.
4. Использование фрез с несоответствующим классом балансировки для высокоскоростной работы
Класс балансировки инструмента — ключевой фактор, влияющий на плоскостность клеевого шва и равномерность кромки, особенно для современных высокоскоростных кромкооблицовочных станков с высокоточными шпинделями HSD премиум-класса. Распространённая отраслевая ошибка — использование стандартных фрез, балансированных по ISO 1940 G6.3, для высокоскоростного торцевания, что не соответствует требованиям промышленного производства кромкооблицовки по точности.
Для всех ножей для торцевания кромки, работающих на скоростях выше 15 000 об/мин, ISO G2.5 — минимально допустимый класс балансировки, а G1.0 обеспечивает оптимальную точность и стабильность. Плохо отбалансированные фрезы создают постоянную высокочастотную вибрацию при работе на высокой скорости. Эта вибрация напрямую передаётся на кромки панелей, создавая волнистые, неравномерные клеевые швы — одну из самых недооценённых скрытых проблем качества в промышленном производстве облицовывания кромки.

 English
 Español
 العربية
 Русский
 Français
 Português do Brasil
 简体中文