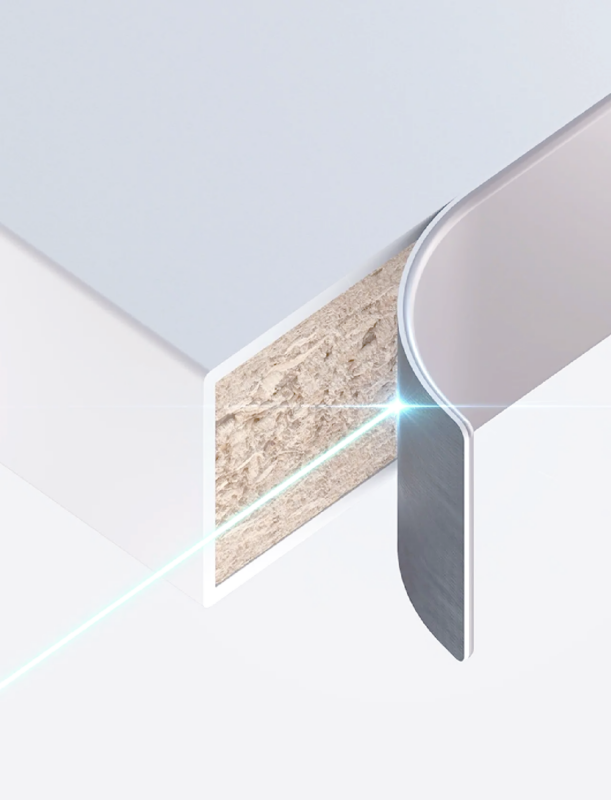
Les lignes de colle irrégulières, l'éclatement du mélaminé, les finitions de chants rugueuses, les défauts de bavures et les arrêts machine imprévus fréquents sont les problèmes de qualité et de productivité les plus courants dans la production industrielle de placage de chants. La plupart des propriétaires d'usines de meubles et des opérateurs d'ateliers attribuent à tort ces défauts de chants à des marques de fraises de placage de mauvaise qualité. Cependant, l'expérience réelle de la fabrication du bois prouve pleinement que une mauvaise qualité de placage de chants provient principalement d'une sélection incorrecte de la fraise pour plaqueuse de chants et d'un appariement d'outils inapproprié, plutôt que des différences de marque. Un appariement précis des outils de précision est la clé essentielle pour des résultats de placage de chants stables, de haute précision et cohérents à long terme pour la production de masse de panneaux de meubles.
Quatre erreurs opérationnelles d'usine critiques mais facilement négligées détruisent continuellement la précision des chants, endommagent l'esthétique des panneaux finis et raccourcissent considérablement la durée de vie des fraises de pré-usinage PCD et des fraises à affleurer TCT industrielles. Ces quatre erreurs typiques d'appariement d'outils comprennent la surcharge des broches de plaqueuse de chants avec des outils de coupe surdimensionnés, la substitution croisée incorrecte d'outils aux fonctions différentes, une tolérance inadaptée entre l'outil et l'alésage de la broche, et un degré d'équilibrage dynamique de l'outil insuffisant. Chaque erreur opérationnelle entraîne des défauts de placage mesurables, notamment des interruptions de trait de colle supérieures à 0,1 mm, l'éclatement du mélaminé en surface
1. Fraises de pré-usinage surdimensionnées (charge excessive de la broche)
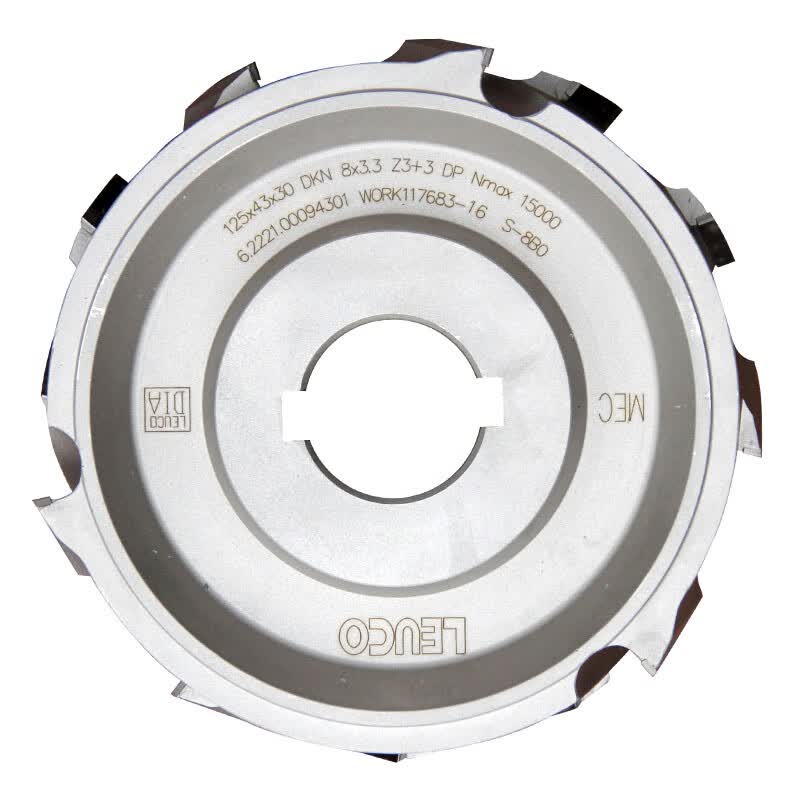
Une idée fausse répandue dans les usines de travail du bois est que « les fraises plus grandes fonctionnent mieux ». De nombreux opérateurs d'atelier installent aveuglément des fraises de pré-usinage PCD surdimensionnées pour rechercher une efficacité de coupe plus rapide, ce qui est devenu l'une des erreurs d'association d'outils les plus fréquentes et les plus dommageables pour les plaqueuses de chants automatiques dans la production de meubles moderne.
Un cas de production réel illustre clairement les graves conséquences de cette erreur. Un atelier de travail du bois a remplacé les fraises de pré-usinage standard de 100mm spécifiées par l'usine par des fraises de pré-usinage PCD de 125mm. Après cette modification, la consommation de courant de la broche est passée de 4.2A à 6.8A, la température des roulements de broche a atteint 71°C et le variateur de la machine a déclenché des arrêts pour surcharge toutes les 40 minutes, provoquant de fréquents arrêts imprévus et l'interruption de la production de masse.
Les diamètres de fraise plus grands génèrent une vitesse périphérique plus élevée et une résistance de coupe accrue lors du fonctionnement à grande vitesse. Même si une broche de plaqueuse de chants de 5,5 kW respecte les normes de paramètres sur le papier, un fonctionnement continu à forte charge élimine la marge thermique, entraînant une surchauffe de la broche, une usure prématurée des roulements, une précision de coupe instable et des pannes d'équipement fréquentes. La règle d'or pour l'appariement des fraises de pré-usinage est simple : toujours faire correspondre le diamètre de la fraise strictement selon le manuel de la plaqueuse de chants, ne jamais passer aveuglément à des outils surdimensionnés pour éviter la surcharge de la broche et de mauvais résultats de placage de chants.
2. Remplacer les fraises de pré-usinage par des couteaux de finition ordinaires
Pour réduire les coûts d'exploitation, de nombreuses lignes de production de travail du bois à budget limité suppriment entièrement la station de pré-usinage indépendante ou détournent des fraises à affleurer TCT standard pour réaliser des tâches de pré-usinage professionnelles. Cette substitution de fraise inadaptée est la principale cause de lignes de colle floues, irrégulières et non uniformes sur les panneaux finis en mélaminé et en bois, ce qui nuit gravement à la qualité des chants de meubles.
Les fraises de pré-usinage PCD professionnelles maintiennent en permanence un rayon d'arête précis de 5 microns et offrent une longue durée de service de plus de 80 000 mètres de coupe continus. En revanche, les fraises à affleurer TCT ordinaires en carbure ne peuvent pas conserver une précision d'arête ultra-fine lors de la production de masse à long terme. Après le traitement de seulement 200 panneaux, l'arête de coupe s'use rapidement et produit des micro-bavures, ce qui génère des lignes de colle irrégulières et floues qui ruinent totalement l'uniformité du placage de chants et l'esthétique du produit fini.
Cette stratégie d'économie à court terme entraîne de lourdes pertes de production à long terme. Les 180 $ économisés en utilisant des fraises de substitution moins chères peuvent entraîner jusqu'à 2 400 $ de reprises et de pertes dans un seul poste de travail, réduisant drastiquement le rendement de production et l'efficacité globale de l'atelier.
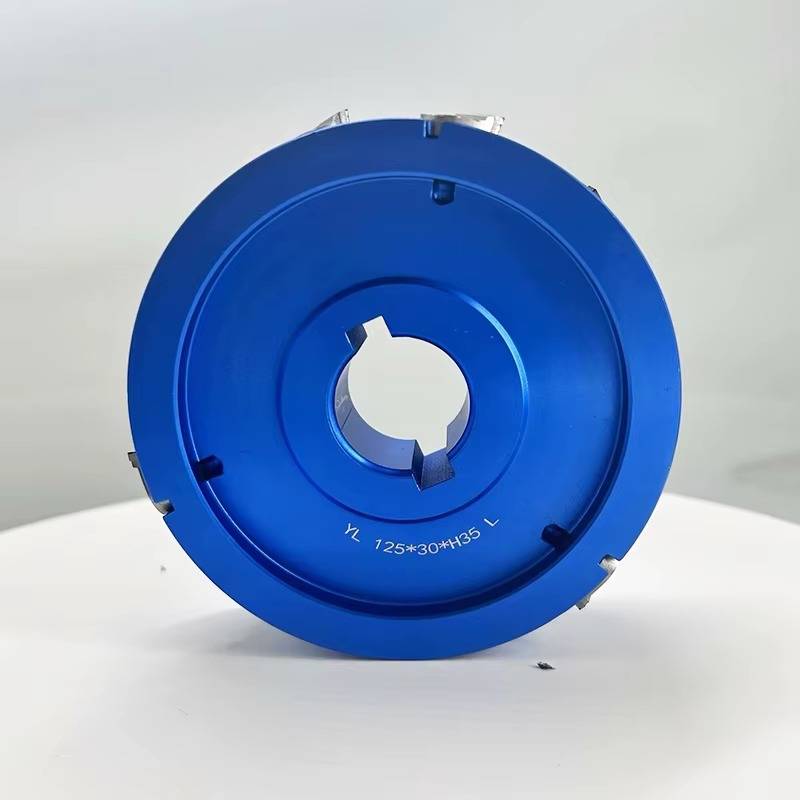
Fraise de pré-usinage diamant à plaquettes remplaçables
3. Ignorer la correspondance des tolérances entre la broche et l'alésage de la fraise
L'appariement des tolérances d'alésage entre la broche de la plaqueuse de chants et la fraise est un détail minuscule mais décisif que la plupart des usines de travail du bois négligent, alors qu'il détermine directement la planéité du placage, la régularité de surface et la précision globale du panneau. Beaucoup d'opérateurs considèrent que de légers écarts de tolérance sont négligeables, mais le fonctionnement à grande vitesse de la broche amplifie ces petits jeux en défauts de chant bien visibles qui nuisent à la qualité du produit.
Un exemple typique est l'incompatibilité courante entre un alésage de fraise H7 (30mm +0.021/0) et une broche de précision H6 (+0.013/0). Le jeu supplémentaire de 8 microns semble insignifiant, mais lorsqu'une fraise de 125mm tourne à 12,000 RPM, il génère un faux rond de 0.03–0.05mm. Ce faux rond subtil laisse des marques d'ondulation uniformes sur les chants des panneaux, clairement visibles en lumière rasante, ce qui compromet gravement la qualité d'aspect des meubles finis.
Pour éliminer ces défauts de chants et garantir un placage de chants de haute précision, les usines doivent sélectionner les spécifications d'alésage des fraises strictement en fonction des grades de précision des broches et suivre les normes d'ajustement ISO officielles pour un appariement d'outils de placage de chants précis et sans erreur.
4. Utilisation de fraises de qualité d'équilibrage non conforme pour un fonctionnement à grande vitesse
Le grade d'équilibrage de l'outil est un facteur essentiel influençant la planéité de la ligne de colle et l'uniformité des chants, en particulier pour les plaqueuses de chants modernes à grande vitesse équipées de broches de haute précision HSD haut de gamme. Une erreur courante dans l'industrie consiste à utiliser des fraises équilibrées selon la norme ISO 1940 G6.3 pour la finition à grande vitesse, ce qui ne répond pas aux exigences de production industrielle de placage de chants de précision.
Pour tous les couteaux de finition fonctionnant à des vitesses supérieures à 15 000 tr/min, ISO G2.5 est le grade d'équilibrage minimum acceptable, tandis que G1.0 offre une précision et une stabilité optimales. Les fraises mal équilibrées génèrent des vibrations haute fréquence persistantes lors d'un fonctionnement à grande vitesse. Ces vibrations se transmettent directement aux chants des panneaux, créant des lignes de colle ondulées et irrégulières — l'un des problèmes de qualité cachés les plus sous-estimés dans la production industrielle de placage de chants.

 English
 Español
 العربية
 Русский
 Français
 Português do Brasil
 简体中文