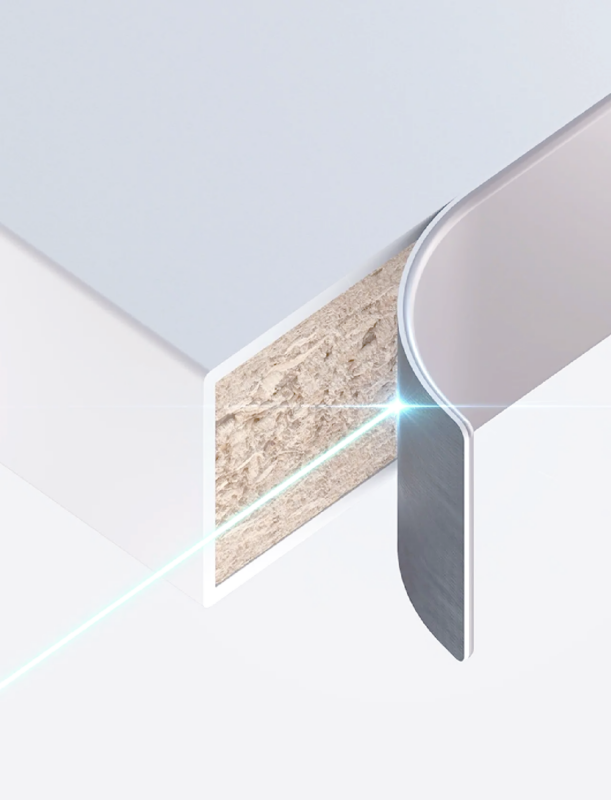
Linhas de cola irregulares, lascas de melamina, acabamentos de arestas ásperas, defeitos de rebarbas e frequentes paradas inesperadas da máquina são os problemas mais comuns de qualidade e produtividade na produção de fitas de borda para marcenaria industrial. A maioria dos proprietários de fábricas de móveis e operadores de oficinas atribuem erroneamente esses defeitos nas bordas a marcas de cortadores de borda de baixa qualidade. No entanto, a experiência real de fabricação de madeira prova plenamente que A má qualidade da colagem de bordas vem principalmente da seleção incorreta da fresa de colagem de bordas e do emparelhamento inadequado da ferramenta, em vez de diferenças de marca. A combinação precisa de ferramentas de precisão é a chave principal para resultados de colagem de bordas estáveis, de alta precisão e consistentes a longo prazo para a produção em massa de painéis de móveis.
Quatro erros operacionais de fábrica críticos, mas facilmente esquecidos, destroem continuamente a precisão das arestas, prejudicam a estética do painel acabado e reduzem significativamente a vida útil das fresas de pré-fresamento PCD industriais e das fresas de corte TCT. Esses quatro erros típicos de emparelhamento de ferramentas incluem sobrecarga dos fusos da coladeira de bordas com ferramentas de corte superdimensionadas, substituição cruzada incorreta de diferentes fresas funcionais, tolerância inigualável do furo da ferramenta e do fuso e grau de equilíbrio dinâmico da ferramenta insuficiente. Cada erro operacional leva a defeitos mensuráveis na colagem de bordas, incluindo lacunas na linha de cola maiores que 0,1 mm, lascas de melamina na superfície
1. Fresas de pré-fresamento superdimensionadas (carga excessiva do fuso)
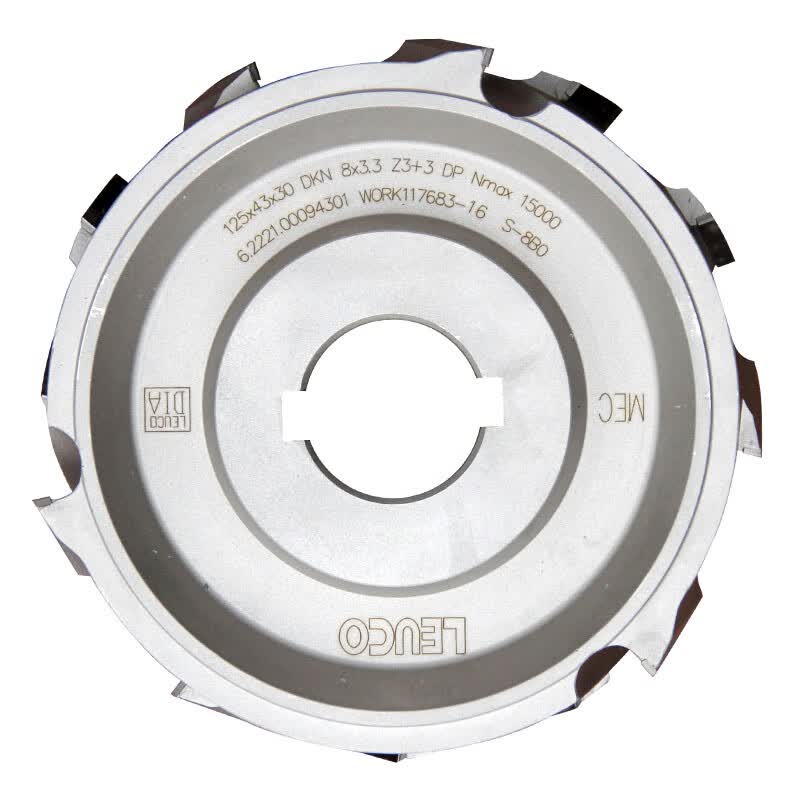
Um equívoco generalizado nas fábricas de marcenaria é que “cortadores maiores funcionam melhor”. Muitos operadores de oficina instalam cegamente fresas de pré-fresamento PCD superdimensionadas para obter eficiência de corte mais rápida, o que se tornou um dos erros de emparelhamento de ferramentas mais frequentes e prejudiciais para máquinas automáticas de colagem de bordas na produção de móveis modernos.
Um caso real de produção demonstra claramente as graves consequências deste erro. Uma oficina de marcenaria substituiu fresas pré-fresadoras padrão de 100 mm especificadas de fábrica por fresas pré-fresadoras PCD de 125 mm. Após a atualização, o consumo de corrente do fuso saltou de 4,2 A para 6,8 A, a temperatura do rolamento do fuso atingiu o pico de 71°C e o VFD da máquina acionou disparos de sobrecarga a cada 40 minutos, causando frequentes paradas não planejadas e interrupção da produção em massa.
Diâmetros de fresa maiores geram maior velocidade periférica e maior resistência de corte durante operação em alta velocidade. Mesmo que um fuso da coladeira de bordas de 5,5 kW atenda aos padrões de parâmetros no papel, a operação contínua de alta carga elimina a margem térmica, levando ao superaquecimento do fuso, desgaste prematuro do rolamento, precisão de corte instável e falhas frequentes do equipamento. A regra de ouro para o emparelhamento da fresa pré-fresadora é simples: sempre combine o diâmetro da fresa estritamente de acordo com o manual da coladeira de bordas, nunca atualize cegamente para ferramentas de grandes dimensões para evitar sobrecarga do fuso e resultados ruins de colagem de bordas.
2. Substituição de fresas de pré-fresamento por fresas de acabamento de borda comuns
Para reduzir custos operacionais, muitas linhas de produção de marcenaria com foco no orçamento ignoram totalmente a estação de pré-fresamento independente ou reaproveitam cortadores de borda TCT padrão para lidar com tarefas profissionais de pré-fresamento. Essa substituição inadequada do cortador é a principal causa de linhas de cola difusas, irregulares e inconsistentes em painéis com acabamento em melamina e madeira, afetando gravemente a qualidade das bordas dos móveis.
As fresas de pré-fresamento PCD profissionais mantêm um raio de borda preciso de 5 mícrons de forma consistente e proporcionam uma longa vida útil de mais de 80.000 metros de corte contínuo. Em contraste, as fresas de acabamento TCT de metal duro comuns não conseguem reter a precisão da aresta ultrafina para produção em massa de longo prazo. Depois de processar apenas 200 painéis, a borda do cortador se desgasta rapidamente e produz micro rebarbas, resultando em linhas de cola irregulares e difusas que arruínam completamente a uniformidade da borda e a estética do produto acabado.
Esta estratégia de redução de custos a curto prazo leva a graves perdas de produção a longo prazo. Os meros US$ 180 economizados com o uso de cortadores substitutos mais baratos podem resultar em até US$ 2.400 em retrabalho e perdas de desperdício em um único turno de trabalho, reduzindo drasticamente o rendimento da produção e a eficiência geral da oficina.
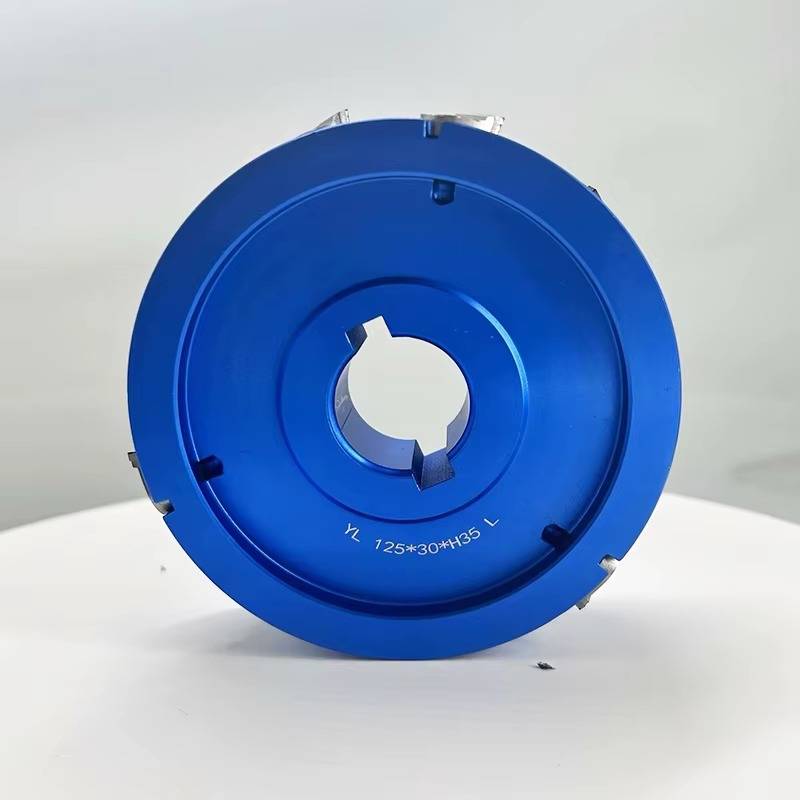
Fresa de pré-fresagem diamantada com inserto substituível
3. Ignorando a correspondência de tolerância do fuso e do furo da fresa
A correspondência da tolerância do furo entre o fuso da coladeira de bordas e a fresa é um detalhe minúsculo, mas decisivo, que a maioria das fábricas de marcenaria ignora, embora determine diretamente o nivelamento da borda, a suavidade da superfície e a precisão geral do painel. Muitos operadores presumem que pequenos desvios de tolerância são insignificantes, mas a operação do fuso em alta velocidade amplificará essas pequenas lacunas em defeitos visuais óbvios nas bordas que afetam a qualidade do produto.
Um exemplo típico é a incompatibilidade comum entre um furo de fresa H7 (30 mm +0,021/0) e um fuso de precisão H6 (+0,013/0). A folga extra de 8 mícrons parece insignificante, mas ao operar uma fresa de 125 mm a 12.000 RPM, ela cria um desvio da fresa de 0,03–0,05 mm. Este desvio sutil deixa marcas de vieiras uniformes nas bordas do painel, claramente visíveis sob luz forte e comprometendo gravemente a qualidade da aparência do móvel acabado.
Para eliminar esses defeitos de borda e garantir uma colagem de borda de alta precisão, as fábricas devem selecionar as especificações do furo da fresa estritamente com base nas classes de precisão do fuso e seguir os padrões oficiais de ajuste ISO para um emparelhamento de ferramentas de colagem de borda preciso e sem erros.
4. Uso de cortadores de nível de equilíbrio abaixo do padrão para operação em alta velocidade
O grau de equilíbrio da ferramenta é um fator essencial que influencia o nivelamento da linha de cola e a uniformidade da borda, especialmente para as modernas coladeiras de bordas de alta velocidade equipadas com fusos HSD premium de alta precisão. Um erro comum na indústria é usar cortadores balanceados padrão ISO 1940 G6.3 para corte em alta velocidade, o que não atende aos requisitos de produção de fitas de borda de precisão industrial.
Para todas as fresas de corte de borda operando em velocidades acima de 15.000 RPM, ISO G2.5 é o grau de equilíbrio mínimo aceitável, enquanto G1.0 oferece precisão e estabilidade ideais. Cortadores mal balanceados geram vibração persistente de alta frequência durante operação em alta velocidade. Essa vibração é transferida diretamente para as bordas do painel, criando linhas de cola onduladas e irregulares — um dos problemas de qualidade ocultos mais subestimados na produção industrial de fitas de borda.

 English
 Español
 العربية
 Русский
 Français
 Português do Brasil
 简体中文