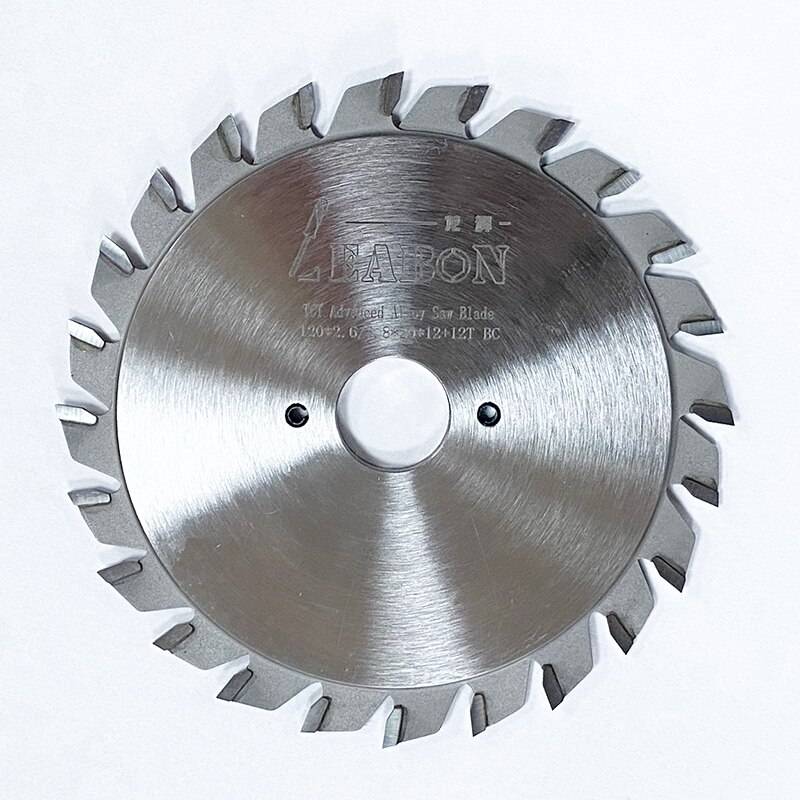
Диски циркулярной пилы являются наиболее часто используемыми режущими инструментами для обработки древесных материалов. Качество твердосплавных пильных дисков тесно связано с качеством обрабатываемой продукции. Правильный и рациональный выбор твердосплавных пильных дисков имеет большое значение для повышения качества продукции, сокращения производственного цикла и снижения затрат на обработку. Твердосплавные пильные диски включают различные параметры, такие как тип твердосплавной пластины, материал основы, диаметр, число зубьев, толщина, профиль зуба, угол и посадочное отверстие. Эти параметры определяют производительность обработки и режущие характеристики круглого пильного диска.
При выборе диска циркулярной пилы пильный диск следует правильно подбирать в соответствии с типом распиливаемого материала, толщиной, скоростью пиления, направлением пиления, скоростью подачи и шириной пропила. Так как же его выбрать?
(1) Выбор типов твердого сплава
Обычно используемые типы твердого сплава — вольфрам-кобальтовый (обозначение YG) и вольфрам-титановый (обозначение YT). Поскольку вольфрам-кобальтовый твердый сплав обладает лучшей ударной вязкостью, он более широко применяется в деревообрабатывающей промышленности. Обычно используемая марка в деревообработке — YG8-YG15. Число после YG указывает на процентное содержание кобальта. С увеличением содержания кобальта ударная вязкость и прочность на изгиб сплава возрастают, но твердость и износостойкость снижаются. Выбирайте в соответствии с фактическими условиями.
(2) Выбор основания
- Пружинная сталь 65Mn обладает хорошей упругостью и пластичностью, экономичным материалом, хорошей прокаливаемостью при термообработке, низкой температурой нагрева, легко деформируется и может использоваться для пильных дисков с низкими требованиями к резанию.
- Углеродистая инструментальная сталь имеет высокое содержание углерода и высокую теплопроводность, но её твёрдость и износостойкость резко падают при воздействии температур 200℃-250℃, деформация при термообработке велика, прокаливаемость низкая, а длительный отпуск легко приводит к растрескиванию. Изготавливают экономичные материалы для инструментов, такие как T8A, T10A, T12A и др.
- По сравнению с углеродистой инструментальной сталью легированная инструментальная сталь обладает лучшей теплостойкостью, износостойкостью и лучшими эксплуатационными характеристиками. Температура термической деформации составляет 300℃-400℃, что подходит для изготовления высококачественных легированных дисков циркулярных пил.
(3) Выбор диаметра
Диаметр пильного диска связан с используемым пильным оборудованием и толщиной распиливаемой заготовки. При малом диаметре пильного диска скорость резания относительно невысока; большой диаметр пильного диска предъявляет более высокие требования к пильному диску и пильному оборудованию, а эффективность пиления также выше. Наружный диаметр пильного диска выбирается в соответствии с различными моделями круглопильных станков, чтобы использовать пильный диск того же диаметра.
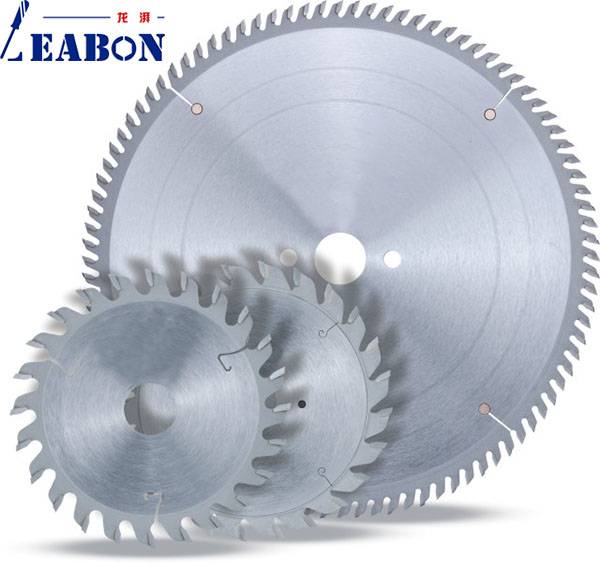
Диаметры стандартных деталей: 110 мм (4 дюйма), 150 мм (6 дюймов), 180MM (7 дюймов), 200MM (8 inches), 230MM (9 inches), 250MM (10 inches), 300MM (12 inches), 350MM (14 дюймов), 400MM (16-inch), 450MM (18-inch), 500MM (20-inch), и т. д., нижняя часть подрезные пильные диски точных панельных пил в основном проектируются на 120MM.
(4) Выбор количества зубьев
Количество зубьев пильного зуба: вообще говоря, чем больше зубьев, тем больше режущих кромок в единицу времени, тем лучше режущие свойства, но чем больше режущих зубьев, тем больше требуется твёрдого сплава, тем выше цена пильного диска; однако при слишком плотном расположении зубьев пространство для размещения стружки между зубьями уменьшается, что легко приводит к нагреву пильного диска; кроме того, при слишком большом числе зубьев и неправильно подобранной подаче величина резания на каждый зуб мала, что усиливает трение между режущей кромкой и заготовкой и влияет на срок службы режущей кромки. Обычно шаг зубьев составляет 15–25 мм, а разумное количество зубьев следует выбирать в зависимости от распиливаемого материала.
(5) Выбор толщины
Что касается толщины пильного диска, теоретически мы стремимся к тому, чтобы пильный диск был как можно тоньше, поскольку пропил фактически является расходом материала. Материал основы твердосплавного пильного диска и технология изготовления пильного диска определяют толщину пильного диска. Если толщина слишком мала, пильный диск легко вибрирует при работе, что влияет на качество пиления. При выборе толщины пильного диска следует учитывать устойчивость пильного диска и материал, подлежащий распиловке. Некоторые материалы специального назначения требуют определённой толщины и должны использоваться в соответствии с требованиями оборудования, например, пазовальные пильные диски, подрезные пильные диски и т. д.
(6) Выбор профиля зуба
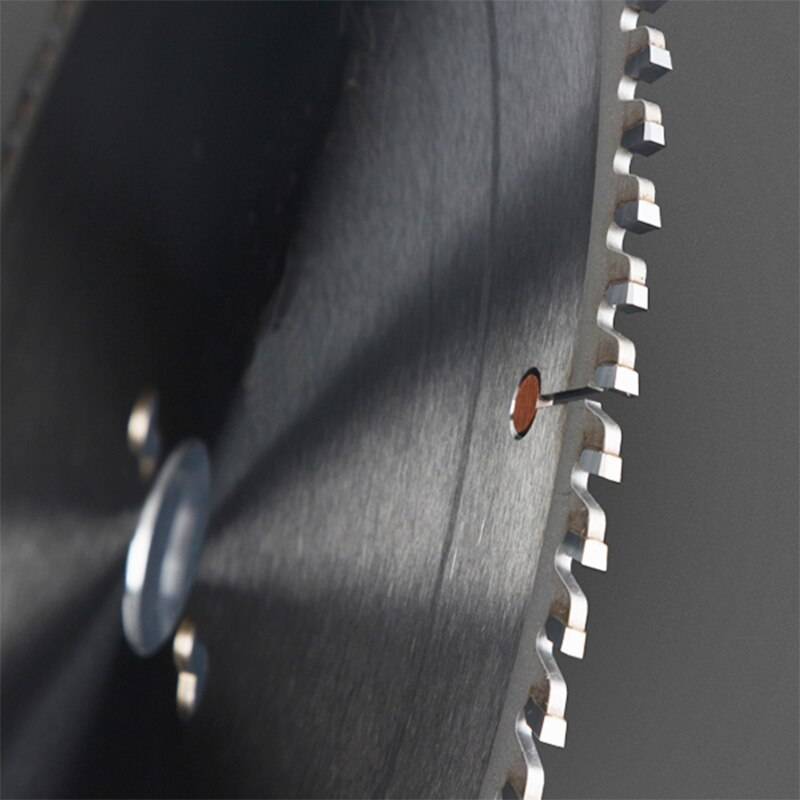
Обычно применяемые формы зубьев: левые и правые зубья (попеременные зубья), плоские зубья, трапециевидные плоские зубья (высокие и низкие зубья), обратнотрапециевидные зубья (обратноконические зубья), зубья типа «ласточкин хвост» (горбатые зубья) и редкие зубья промышленного класса три левых и правых, левые и правые плоские зубья и т. д.
- Левые и правые зубья используются наиболее широко, скорость резания высокая, а заточка относительно простая. Подходят для продольного и поперечного пиления различных профилей из мягкой и твёрдой древесины, а также ДСП, многослойных плит, ДСП и т. д. Левые
а правые зубья, оснащённые защитными зубьями против отдачи, являются зубьями типа «ласточкин хвост», которые подходят для продольного пиления различных плит с сучками.
Древесина; пильные диски с левым и правым зубом и отрицательными углами наклона обычно применяются для пиления шпона благодаря острому зубу и хорошему качеству реза.
- Пильный диск с плоским зубом более грубый, скорость резания ниже, а заточка самая простая. В основном применяется для пиления обычной древесины при низкой стоимости. Чаще всего используется для пильных дисков по алюминию меньшего диаметра, чтобы уменьшить налипание при резании, или для пазовых пильных дисков, чтобы дно паза оставалось плоским.
- Плоские трапециевидные зубья представляют собой комбинацию трапециевидных и плоских зубьев. Заточка сложнее. Позволяют снизить растрескивание шпона при пилении. Подходят для пиления различных односторонних и двусторонних шпонированных древесных плит и огнестойких плит. Во избежание налипания алюминиевые пильные диски часто используют диск с большим числом зубьев типа «трапеция-плоский».
- Обратные трапециевидные зубья часто применяются в подрезном пильном диске форматно-раскроечного станка. При пилении двухсторонней древесной плиты подрезной диск регулирует толщину для выполнения пропила нижней поверхности, после чего основной диск завершает пиление плиты. Предотвращает сколы кромки в пропиле.
В итоге, для пиления древесины, ДСП и плит средней плотности следует выбирать правые и левые зубья, которые обеспечивают резкое резание волокнистой структуры древесины и делают срез гладким; для поддержания плоского дна паза используйте плоские зубья или комбинацию левых и правых плоских зубьев; ступенчатые плоские зубья обычно применяются для пиления шпонированных панелей и огнестойких плит. В связи с высокой скоростью резания станков для компьютерного раскроя используемые твердосплавные пильные диски имеют относительно большой диаметр и толщину — диаметр около 350-450 мм и толщину 4,0-4,8 мм, при этом большинство использует ступенчатые плоские зубья для уменьшения сколов и следов пиления.
(7) Выбор угла зубьев пилы
Угловые параметры зубьев пилы более сложны и наиболее профессиональны, и правильный выбор угловых параметров пильного диска является ключом к определению качества пиления. Наиболее важными угловыми параметрами являются передний угол, задний угол и угол заострения.
Передний угол в основном влияет на усилие, затрачиваемое на пиление древесной стружки. Чем больше передний угол, тем лучше острота резания зуба пилы, тем легче пиление, тем меньше усилий требуется при подаче. Как правило, когда обрабатываемый материал мягкий, выбирают больший передний угол, в противном случае выбирают меньший передний угол.
(8) Выбор отверстия
Посадочное отверстие — довольно простой параметр, который в основном выбирается в соответствии с требованиями оборудования, но для поддержания стабильности пильного диска лучше выбирать большее посадочное отверстие для дисков диаметром более 250 мм. В настоящее время диаметр стандартных деталей, разработанных в Китае, в большинстве случаев составляет 20 мм для отверстий 120 мм и менее, 25,4 мм для 120–230 мм, 30 для более 250, а у некоторого импортного оборудования также есть отверстия 15,875 мм. Механическое посадочное отверстие многопильных станков довольно сложное, имеет много шпоночных пазов для обеспечения стабильности. Независимо от размера посадочного отверстия, его можно доработать на токарном станке или электроэрозионном проволочном станке. Токарный станок может расточить прокладку под большое отверстие, а электроэрозионный проволочный станок может расширить отверстие в соответствии с требованиями оборудования.
Ряд параметров, таких как тип твердосплавной режущей головки, материал основы, диаметр, число зубьев, толщина, профиль зуба, угол, посадочное отверстие и т. д., образуют единое целое твердосплавного пильного диска. Необходимо рационально подбирать и сочетать их, чтобы лучше проявить его преимущества.

 English
 Español
 العربية
 Русский
 Français
 Português do Brasil
 简体中文