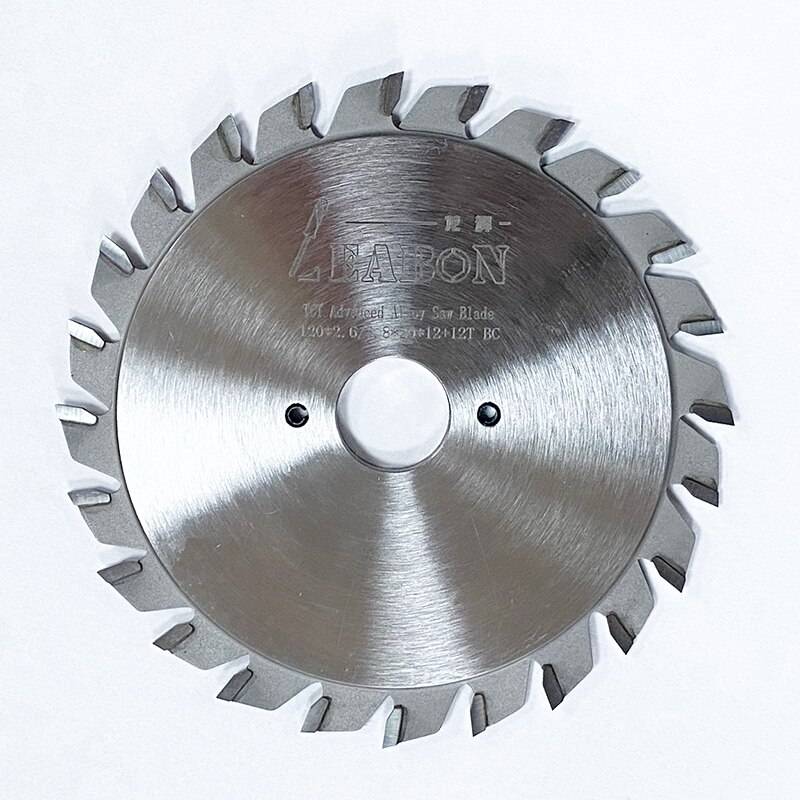
شفرات المنشار الدائري هي أكثر أدوات القطع استخداماً في معالجة منتجات الخشب. وترتبط جودة شفرات المنشار المصنوعة من الكربيد الأسمنتي ارتباطاً وثيقاً بجودة المنتجات المعالجة. ويُعد الاختيار الصحيح والمعقول لشفرات المنشار المصنوعة من الكربيد الأسمنتي ذا أهمية كبيرة لتحسين جودة المنتج وتقصير دورة المعالجة وتقليل تكاليف المعالجة. وتشمل شفرات المنشار المصنوعة من الكربيد الأسمنتي معلمات متنوعة مثل نوع شفرة السبيكة ومادة القاعدة والقطر وعدد الأسنان والسماكة وشكل السن والزاوية والفتحة. وتحدد هذه المعلمات قدرة المعالجة وأداء القطع لشفرة المنشار الدائري.
عند اختيار شفرة منشار دائري، يجب اختيار شفرة المنشار بشكل صحيح وفقاً لنوع مادة النشر والسماكة وسرعة النشر واتجاه النشر وسرعة التغذية وعرض مسار النشر. فكيف يتم الاختيار؟
(1) اختيار أنواع الكربيد الأسمنتي
الأنواع الشائعة الاستخدام من الكربيد الأسمنتي هي التنغستن-كوبالت (الرمز YG) والتنغستن-تيتانيوم (الرمز YT). ولأن الكربيد الأسمنتي القائم على التنغستن-كوبالت يتمتع بمقاومة صدمات أفضل، فإنه يُستخدم على نطاق أوسع في صناعة معالجة الخشب. الطراز الشائع الاستخدام في معالجة الخشب هو YG8-YG15. يشير الرقم بعد YG إلى النسبة المئوية لمحتوى الكوبالت. مع زيادة محتوى الكوبالت، تزداد متانة الصدم ومقاومة الانحناء للسبيكة، لكن تقل الصلابة ومقاومة التآكل. اختر وفقاً للوضع الفعلي.
(2) اختيار الركيزة
- يتمتع فولاذ النابض 65Mn بمرونة وليونة جيدتين، ومادة اقتصادية، وقابلية جيدة للتقسية بالمعالجة الحرارية، ودرجة حرارة تسخين منخفضة، وسهولة التشكّل، ويمكن استخدامه لشفرات المنشار التي تتطلب متطلبات قطع منخفضة.
- يتميز فولاذ أدوات الكربون بمحتوى كربون عالٍ وموصلية حرارية عالية، لكن صلابته ومقاومته للتآكل تنخفضان بشكل حاد عند تعرضه لدرجات حرارة 200℃-250℃، ويحدث تشوّه كبير في المعالجة الحرارية، وتكون قابلية التقسية ضعيفة، ويسهل تشققه مع زمن الإرجاع الطويل. يُصنَّع كمواد اقتصادية للعدد مثل T8A وT10A وT12A وغيرها.
- بالمقارنة مع فولاذ الأدوات الكربوني، يتمتع فولاذ الأدوات السبائكي بمقاومة حرارة أفضل ومقاومة تآكل أفضل وأداء معالجة أفضل. درجة حرارة التشوه الحراري هي 300℃-400℃، مما يجعله مناسباً لتصنيع شفرات المنشار الدائري السبائكية عالية الجودة.
(3) اختيار القطر
يرتبط قطر شفرة المنشار بمعدات النشر المستخدمة وسماكة قطعة العمل المراد نشرها. عندما يكون قطر شفرة المنشار صغيراً، تكون سرعة القطع منخفضة نسبياً؛ أما القطر الكبير لشفرة المنشار فيفرض متطلبات أعلى على شفرة المنشار ومعدات النشر، وتكون كفاءة النشر عالية أيضاً. يتم اختيار القطر الخارجي لشفرة المنشار وفقاً لطرازات ماكينات المنشار الدائري المختلفة لاستخدام شفرة منشار بنفس القطر.
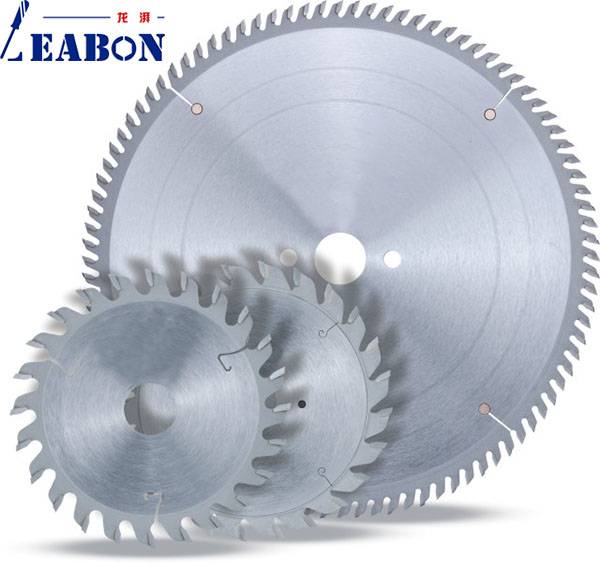
أقطار الأجزاء القياسية هي: 110MM (4 بوصات)، 150MM (6 بوصات)، 180MM (7 بوصات)، 200MM (8 بوصات)، 230MM (9 بوصات)، 250MM (10 بوصات)، 300MM (12 بوصة), 350MM (14 بوصة), 400MM (16 بوصة)، 450MM (18 بوصة)، 500MM (20 بوصة)، إلخ، الجزء السفلي شفرة منشار التقطيع من مناشير الألواح الدقيقة مصممة في الغالب لتكون 120MM.
(4) اختيار عدد الأسنان
عدد أسنان شفرة المنشار، وبشكل عام، كلما زاد عدد الأسنان، زادت حواف القطع في وحدة الزمن، وتحسنت أداء القطع، لكن المزيد من أسنان القطع يتطلب استخدام المزيد من الكربيد الأسمنتي، فيرتفع سعر شفرة المنشار، إلا أن الأسنان الكثيفة جداً تقلل سعة النشارة بين الأسنان، مما يسهل ارتفاع حرارة شفرة المنشار؛ بالإضافة إلى ذلك، عند وجود أسنان كثيرة جداً وعدم تناسب كمية التغذية بشكل مناسب، تصبح كمية القطع لكل سن صغيرة، مما يزيد الاحتكاك بين حافة القطع وقطعة العمل، ويؤثر على عمر حافة القطع. عادةً ما تكون المسافة بين الأسنان 15-25mm، وينبغي اختيار عدد أسنان معقول وفقاً للمادة المراد نشرها.
(5) اختيار التخانة
من الناحية النظرية نأمل أن تكون سماكة شفرة المنشار أقل ما يمكن، إذ يُعد عرض القطع في الواقع استهلاكاً. وتحدد مادة قاعدة شفرة المنشار المصنوعة من السبائك وعملية تصنيع شفرة المنشار سماكة شفرة المنشار. وإذا كانت السماكة رقيقة جداً، يسهل اهتزاز شفرة المنشار أثناء العمل، مما يؤثر على تأثير القطع. وعند اختيار سماكة شفرة المنشار، ينبغي مراعاة استقرار شفرة المنشار والمادة المراد قطعها. وتتطلب بعض المواد ذات الأغراض الخاصة سماكة محددة وينبغي استخدامها وفقاً لمتطلبات المعدات، مثل شفرات منشار الحز وشفرات منشار التقطيع وغيرها.
(6) اختيار شكل السن
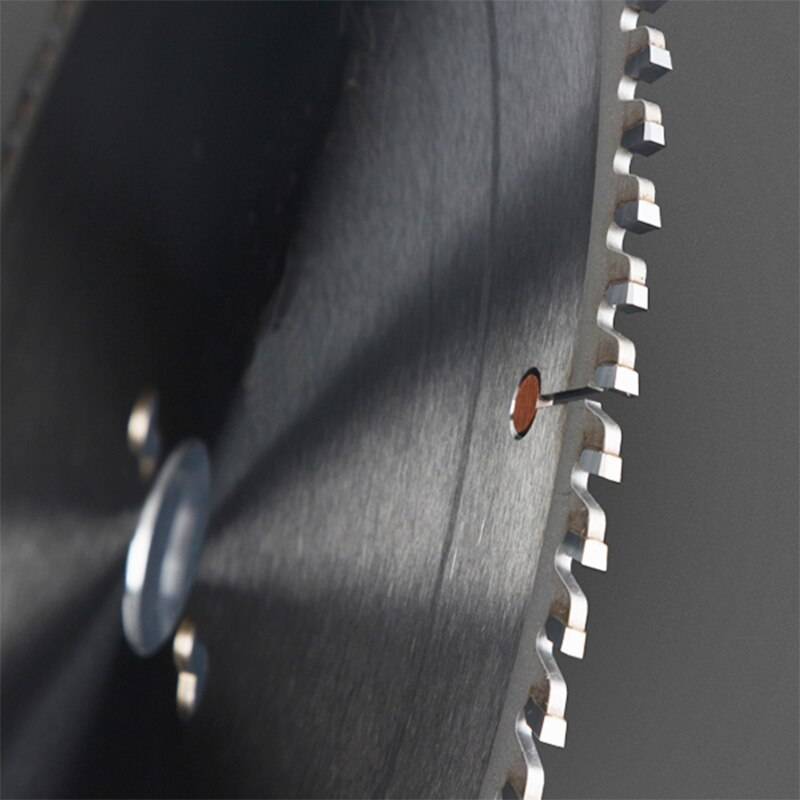
أشكال الأسنان الشائعة الاستخدام هي الأسنان اليمنى واليسرى (أسنان متناوبة)، والأسنان المسطحة، والأسنان المسطحة المتدرجة (أسنان عالية ومنخفضة)، والأسنان شبه المنحرفة المقلوبة (أسنان مخروطية مقلوبة)، وأسنان التعشيق المتوافقة (أسنان حدباء)، والأسنان النادرة ذات الدرجة الصناعية الثلاثية اليمنى واليسرى، والأسنان المسطحة اليمنى واليسرى، إلخ.
- الأسنان اليسرى واليمنى هي الأكثر استخداماً على نطاق واسع، وسرعة القطع سريعة، والتجليف بسيط نسبياً. وهي مناسبة لقطع ونشر مختلف مقاطع الخشب الصلب الطري والصلب وألواح الكثافة والألواح متعددة الطبقات وألواح الجسيمات وغيرها. اليسرى
والأسنان اليمنى المجهزة بأسنان حماية ضد الارتداد هي أسنان على شكل ذيل الحمام، وهي مناسبة للقطع الطولي لمختلف الألواح ذات العقد الخشبية.
الخشب؛ عادةً ما تُستخدم شفرات المنشار ذات الأسنان اليمنى واليسرى بزوايا ميل سالبة لنشر القشرة بسبب أسنانها الحادة وجودة القطع الجيدة.
- شفرة المنشار ذات السن المسطح أكثر خشونة، وسرعة القطع أبطأ، والسن هو الأبسط. تُستخدم بشكل رئيسي لنشر الخشب العادي بتكلفة منخفضة. وتُستخدم في الغالب لشفرات منشار الألومنيوم بقطر أصغر لتقليل الالتصاق أثناء القطع، أو لشفرات منشار التجويف للحفاظ على قاع التجويف مستوياً.
- الأسنان المسطحة المتدرجة هي مزيج من الأسنان شبه المنحرفة والأسنان المسطحة. الطحن أكثر تعقيداً. يمكنها تقليل تشقق القشرة أثناء النشر. تناسب نشر مختلف الألواح الخشبية أحادية وثنائية القشرة والألواح المقاومة للحريق. لمنع الالتصاق، غالباً ما تستخدم شفرات منشار الألومنيوم شفرة منشار بعدد كبير من الأسنان المسطحة المتدرجة.
- غالباً ما تُستخدم الأسنان السلمية المقلوبة في شفرة منشار الأخدود السفلي لماكينة نشر الألواح. عند نشر اللوح الخشبي المصنّع ذي الوجهين، يضبط منشار الأخدود السماكة لإتمام حفر الأخدود في السطح السفلي، ثم يكمل المنشار الرئيسي نشر اللوح. يمنع تكسّر الحواف في حافة النشر.
باختصار، ينبغي اختيار الأسنان اليمنى واليسرى للخشب المنشور ولوح الجسيمات ولوح الكثافة المتوسطة، حيث يمكنها قطع ألياف الخشب بشكل حاد وجعل القطع ناعماً؛ وللحفاظ على قاع أخدود مستوٍ، استخدم الأسنان المسطحة أو استخدم أسناناً مسطحة يمنى ويسرى مركبة؛ وتُستخدم الأسنان المسطحة المتدرجة عموماً لنشر ألواح الصفائح وألواح مقاومة الحريق. ونظراً لمعدل القطع الكبير لمناشير القطع المحوسبة، تكون شفرات المنشار المصنوعة من السبائك المستخدمة كبيرة نسبياً في القطر والسماكة، بقطر يبلغ حوالي 350-450mm وسماكة تتراوح بين 4.0-4.8mm، ويستخدم معظمها أسناناً مسطحة متدرجة لتقليل التقطيع وعلامات النشر.
(7) اختيار زاوية سن المنشار
معاملات زوايا جزء سن المنشار أكثر تعقيداً وأكثر احترافية، والاختيار الصحيح لمعاملات زوايا شفرة المنشار هو المفتاح لتحديد جودة النشر. أهم معاملات الزوايا هي زاوية الجرف والزاوية الخلفية وزاوية الإسفين.
تؤثر زاوية الجرف بشكل أساسي على القوة المستهلكة في نشر النشارة. كلما زادت زاوية الجرف، تحسّنت حدة قطع سن المنشار، وخفّ النشر، وأصبح الدفع أقل جهداً. عموماً، عندما تكون المادة المراد معالجتها طرية، اختر زاوية جرف أكبر، وإلا فاختر زاوية جرف أصغر.
(8) اختيار الفتحة
الفتحة معامل بسيط نسبياً، ويُختار بشكل أساسي وفقاً لمتطلبات المعدات، ولكن للحفاظ على استقرار شفرة المنشار، من الأفضل اختيار فتحة أكبر لشفرة المنشار التي يزيد قطرها على 250mm. حالياً، معظم أقطار القطع القياسية المصممة في الصين هي فتحات 20MM للشفرة 120MM وما دون، وفتحات 25.4MM للشفرة 120-230MM، وفتحات 30 للشفرة التي تزيد على 250، وبعض المعدات المستوردة تحتوي أيضاً على فتحات 15.875MM. وتكون الفتحة الميكانيكية لمناشير الشفرات المتعددة معقدة نسبياً، مع وجود العديد من مجاري الخوابير لضمان الاستقرار. وبغض النظر عن حجم الفتحة، يمكن تعديلها بواسطة مخرطة أو ماكينة قطع بالسلك. تستطيع المخرطة تحويل الحشية إلى الفتحة الكبيرة، وتستطيع ماكينة القطع بالسلك توسيع الفتحة وفقاً لمتطلبات المعدات.
يتم دمج سلسلة من المعلمات مثل نوع رأس القطع المصنوع من السبائك، ومادة القاعدة، والقطر، وعدد الأسنان، والسماكة، وشكل السن، والزاوية، والفتحة، وغيرها في وحدة متكاملة لشفرة المنشار الكربيدية. ومن الضروري الاختيار والمطابقة بشكل معقول لتحقيق أفضل استفادة من مزاياها.

 English
 Español
 العربية
 Русский
 Français
 Português do Brasil
 简体中文