Les outils de coupe se sont développés rapidement à la fin du XVIIIe siècle, parallèlement à des machines comme les machines à vapeur. En 1783, René de France fabriqua pour la première fois des fraises. En 1792, Henry Maudslay du Royaume-Uni créa les tarauds et les filières.
Les premières traces du foret hélicoïdal remontent à 1822, mais les fabricants ne l'ont produit comme marchandise qu'à partir de 1864. À cette époque, les ouvriers fabriquaient des outils de coupe en acier à outils au carbone massif, et ces outils pouvaient couper à environ 5 mètres par minute. En 1868, Robert Mushet, au Royaume-Uni, a mis au point un acier à outils allié contenant du tungstène. En 1898, Taylor et White, aux États-Unis, ont inventé l'acier à outils rapide. En 1923, Schröter, en Allemagne, a créé le carbure cémenté.
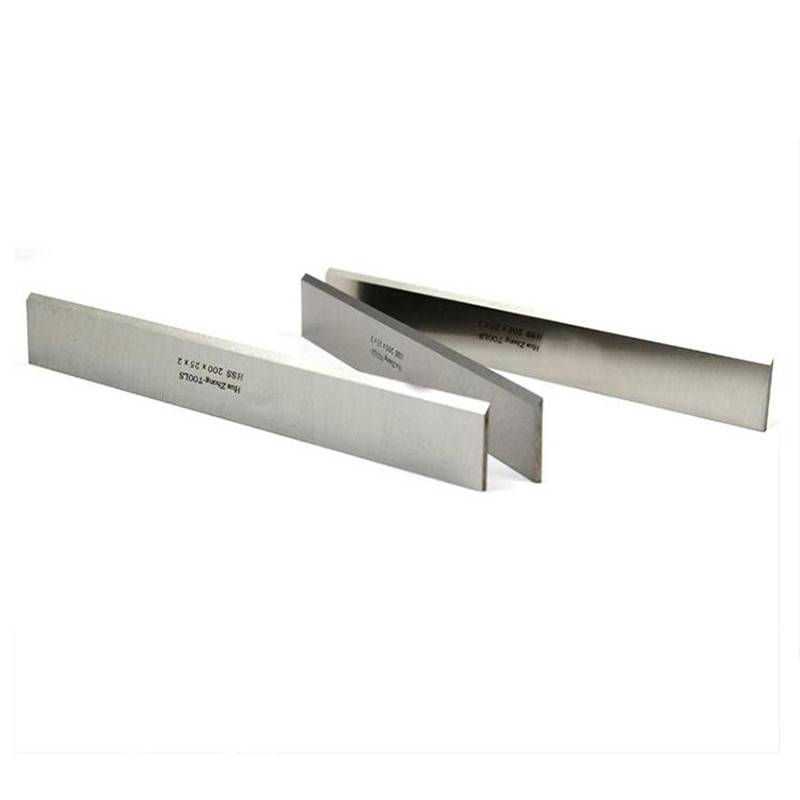
Les outils de coupe se divisent principalement en trois catégories.
Cliquez ici !
Les outils de coupe ont connu un essor à la fin du XVIIIe siècle, aux côtés des machines à vapeur et d'autres machines. En 1783, René, en France, fabriqua les premières fraises.
En 1792, l'Anglais Henry Maudslay créa les tarauds et les filières. Le foret hélicoïdal apparaît pour la première fois dans les archives en 1822, mais les fabricants ne le commercialisèrent qu'en 1864. À l'époque, les ouvriers fabriquaient des outils en acier à haut carbone massif, qui coupaient à environ 5 mètres par minute. En 1868, l'Anglais Robert Mushet développa l'acier à outils allié au tungstène.
En 1898, les inventeurs américains Taylor et White ont créé l'acier à outils rapide. En 1923, l'Allemand Schröter a inventé le carbure cémenté. L'acier allié a porté les vitesses à 8 mètres par minute ; l'acier rapide a doublé cela ; le carbure cémenté l'a encore doublé—tout en améliorant la qualité et la précision des pièces.
Comme l'acier rapide et le carbure cémenté coûtent cher, les ingénieurs ont conçu des structures d'outils soudées et serrées. Entre 1949 et 1950, les fabricants américains ont ajouté des plaquettes indexables aux outils de tournage, puis aux fraises. En 1938, la société allemande Degussa a breveté les outils céramiques.
En 1972, l'américain General Electric a fabriqué des plaquettes en diamant polycristallin/nitrure de bore (qui permettent aux outils de couper plus vite). En 1969, le suédois Sandvik Steel a breveté des plaquettes carbure revêtues par CVD. En 1972, les chercheurs américains Bunshah et LaGuerre ont développé la PVD : ils revêtent les outils de couches dures de carbure/nitrure de titane. Ce revêtement associe la résistance et la ténacité du matériau de base à la dureté et à la résistance à l'usure de la couche, ce qui améliore les performances de coupe.

 English
 Español
 العربية
 Русский
 Français
 Português do Brasil
 简体中文