刀具在 18 世纪后期随蒸汽机等机械一同迅速发展。1783 年,法国的勒内(René)首次制造出铣刀。1792 年,英国的亨利·莫兹利(Henry Maudslay)发明了丝锥与板牙。
麻花钻最早的记录可追溯至 1822 年,但直到 1864 年制造商才将其作为商品生产。当时工人用整体高碳工具钢制作刀具,这些刀具的切削速度约为每分钟 5 米。1868 年,英国的罗伯特·穆谢特(Robert Mushet)开发出含钨合金工具钢。1898 年,美国的泰勒与怀特(Taylor and White)发明了高速工具钢。1923 年,德国的施勒特(Schröter)研制出硬质合金。
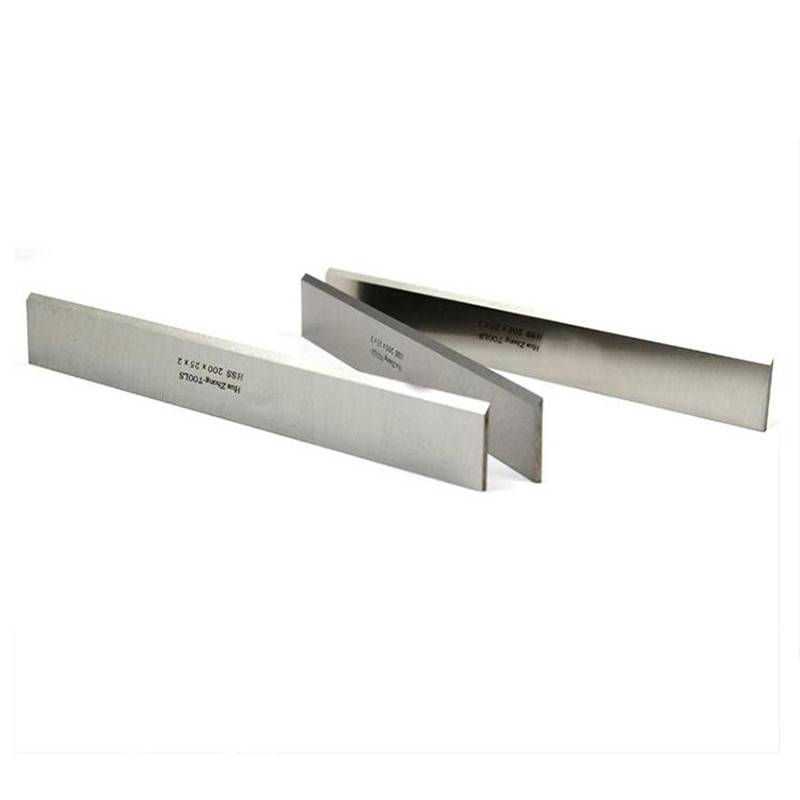
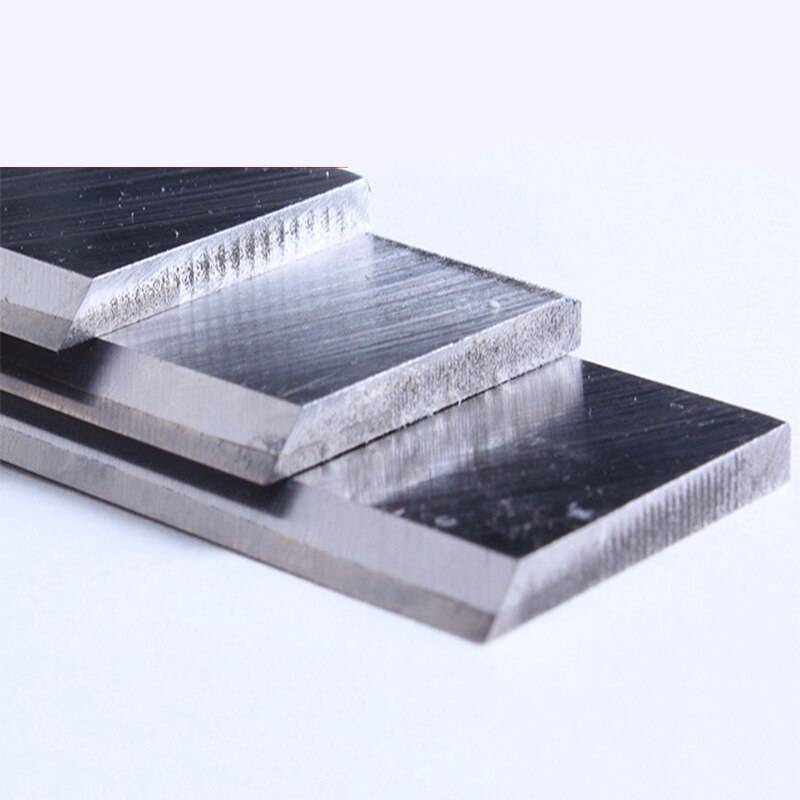
切削刀具主要分为三类。
点击我!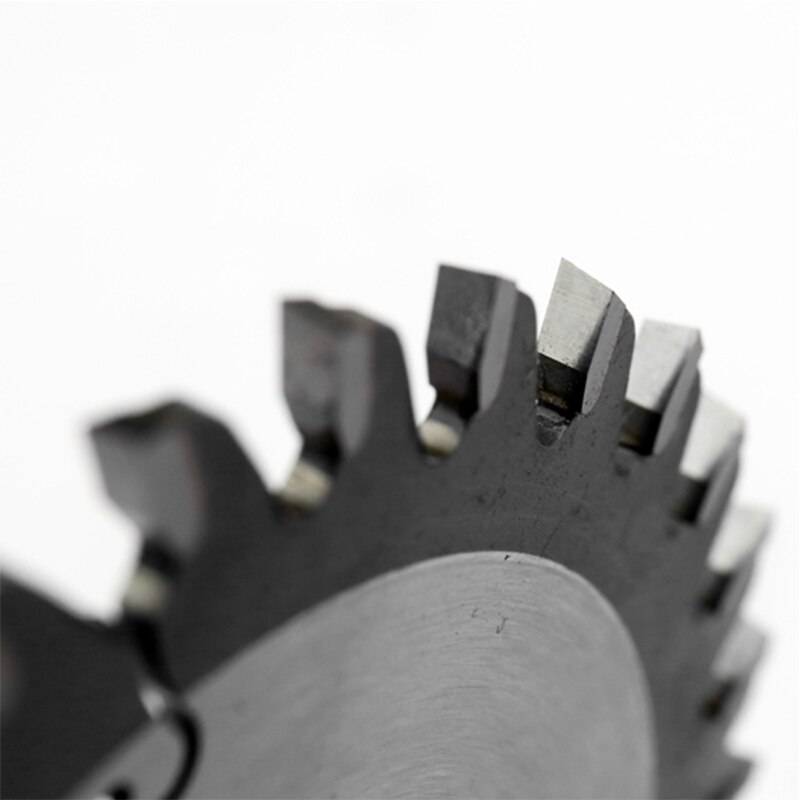
切削刀具在 18 世纪后期随蒸汽机和其他机器一同蓬勃发展。1783 年,法国的 René 制造了第一批铣刀。
1792 年,英国的亨利·莫兹利(Henry Maudslay)发明了丝锥与板牙。麻花钻最早于 1822 年出现在记载中,但直到 1864 年制造商才开始商业化销售。当时工人用整体高碳钢制作刀具,切削速度约为每分钟 5 米。1868 年,英国的罗伯特·穆谢特(Robert Mushet)开发出钨合金工具钢。
1898 年,美国发明家泰勒与怀特(Taylor and White)研制出高速工具钢。1923 年,德国的施勒特(Schröter)发明了硬质合金。合金钢把切削速度提升到每分钟 8 米;高速钢在此基础上翻倍;硬质合金又再翻一倍——同时还提升了工件质量与精度。
由于高速钢与硬质合金成本高昂,工程师设计出焊接式与夹持式刀具结构。1949–1950 年间,美国制造商把可转位刀片先应用于车刀,随后应用于铣刀。1938 年,德国的德固赛(Degussa)为陶瓷刀具申请了专利。
1972 年,美国通用电气(General Electric)制造出聚晶金刚石/氮化硼刀片(让刀具切得更快)。1969 年,瑞典山特维克钢铁(Sandvik Steel)为 CVD 涂层硬质合金刀片申请专利。1972 年,美国研究者 Bunshah 与 LaGuerre 开发出 PVD 技术:在刀具表面镀覆坚硬的碳化钛/氮化钛层。该涂层把基体材料的强度/韧性与其表层的硬度/耐磨性结合起来,提升了切削性能。

 English
 Español
 العربية
 Русский
 Français
 Português do Brasil
 简体中文